শিল্প খবর

ফাঁস ছাড়াই কীভাবে এইচডিপিই কম্প্রেশন ফিটিং ইনস্টল করবেন: একটি ব্যবহারিক ক্ষেত্র নির্দেশিকা
 2026.11.11
 শিল্প খবর
রেঞ্চ মোড় নেওয়ার আগে লিক শুরু হয়
একটি লিকিং এইচডিপিই কম্প্রেশন ফিটিং সাধারণত ব্যর্থ ফিটিং নয়। এটি পাইপ, সীলমোহর, বাদাম এবং ইনস্টলারের হাতের মধ্যে একটি ব্যর্থ ইন্টারফেস। জয়েন্টটি বাইরে থেকে সঠিক দেখতে পারে এবং এখনও প্রথম চাপ পরীক্ষায় কাঁদতে পারে কারণ পাইপটি বর্গাকার থেকে কিছুটা কাটা হয়েছিল, সন্নিবেশটি বসে ছিল না, বা বাদামটি যেখানে ও-রিংটি পুনরুদ্ধার করতে পারে সেই বিন্দুর পরে শক্ত করা হয়েছিল।
ব্যবহারিক উপসংহারটি সহজ: পাইপের প্রান্ত নিয়ন্ত্রণ করুন, সম্পূর্ণ সন্নিবেশ নিশ্চিত করুন এবং সর্বাধিক প্রচেষ্টার পরিবর্তে যোগাযোগকে সিল করার জন্য শক্ত করুন। একটি কম্প্রেশন জয়েন্টের বাকি সবকিছু সেই তিনটি অবস্থার উপর নির্ভর করে।
বর্গাকার কাটা
একটি আঁকাবাঁকা কাটা সীলমোহরের একপাশে অন্যটির চেয়ে শক্ত লোড করে। ফলাফল হল একটি জয়েন্ট যা একটি নিম্ন-চাপের পরীক্ষা পাস করে এবং তাপীয় সাইক্লিংয়ের পরে ব্যর্থ হয়।
সম্পূর্ণ সন্নিবেশ
যদি পাইপটি অভ্যন্তরীণ কাঁধের ছোট হয়ে যায়, তাহলে সীলটি ভুল ব্যাসের উপর কাজ করে এবং বাদামের অপর্যাপ্ত থ্রেড জড়িত থাকে।
নিয়ন্ত্রিত শক্ত করা
অতিরিক্ত বল একটি ভাল সীল তৈরি করে না। এটি রিংটিকে বিকৃত করে, থ্রেডকে প্রসারিত করে এবং পরবর্তী পরিষেবা পরিদর্শনকে আরও কঠিন করে তোলে।
সাইট টিমের জন্য, দরকারী প্রশ্ন নয় "এটি কতটা টাইট হওয়া উচিত?" কিন্তু "কোন প্রমাণ দেখায় যে জয়েন্টটি শক্ত করার জন্য প্রস্তুত?" যে প্রমাণ পাইপ পরিমাপ, কাটা গুণমান, সন্নিবেশ গভীরতা, এবং একটি পরিষ্কার সিলিং পৃষ্ঠ থেকে আসে।
আপনি শক্ত কাগজ খোলার আগে পাইপের মাত্রা পড়ুন
এইচডিপিই কম্প্রেশন ফিটিংগুলি বাইরের ব্যাস দ্বারা মাপ করা হয়, তবে পাইপের প্রাচীর এবং ফিটিং এর অভ্যন্তরীণ বোর এখনও একসাথে কাজ করতে হবে। 63 মিমি চিহ্নিত দুটি পাইপের বিভিন্ন প্রাচীরের পুরুত্ব থাকতে পারে এবং একটি চাপ শ্রেণীর জন্য ডিজাইন করা ফিটিং অন্যটিতে সঠিকভাবে সীলটি সংকুচিত করতে পারে না। সমাবেশের আগে পাইপ ওডি, দেয়ালের বেধ এবং এসডিআর পরীক্ষা করুন। যদি ফিটিং একটি স্টিফেনার বা সমর্থন হাতা ব্যবহার করে, নিশ্চিত করুন যে এটি পাইপের বোরের সাথে মেলে এবং এটি সন্নিবেশ চিহ্ন অতিক্রম করতে পারে।
পাইপের প্রান্তের চারপাশে তিনটি পয়েন্টে একটি ক্যালিপার দিয়ে পরিমাপ করুন। কুণ্ডলী সঞ্চয় করার পরে আউট-অফ-গোলাকার পাইপ সাধারণ, এবং একটি ডিম্বাকৃতি প্রান্তটি ও-রিংটিকে একদিকে ঠেলে দিতে পারে। ওভালিটি দৃশ্যমান হলে, বিকৃত অংশের বাইরে কেটে নিন এবং পুনরায় পরীক্ষা করুন। একটি পরিষ্কার, বৃত্তাকার শেষ দ্রুত শুরুর চেয়ে বেশি মূল্যবান।
| চেক করুন | কি যাচাই করতে হবে | কেন এটা গুরুত্বপূর্ণ |
|---|---|---|
| পাইপ বাইরে ব্যাস | তিনটি পয়েন্টে পরিমাপ করুন এবং ফিটিং আকারের সাথে তুলনা করুন। | একটি আন্ডারসাইজড পাইপ সীল কম্প্রেশন হ্রাস; একটি বড় পাইপ সম্পূর্ণ সন্নিবেশ প্রতিরোধ করতে পারে। |
| প্রাচীর বেধ এবং SDR | পাইপ চাপ শ্রেণী এবং ফিটিং এর উদ্দেশ্য পরিসীমা নিশ্চিত করুন. | একটি পাতলা-প্রাচীরের পাইপ বাদামের লোডের অধীনে অভ্যন্তরীণ পতন বন্ধ করতে একটি স্টিফেনারের প্রয়োজন হতে পারে। |
| কোণ কাটা | চেক করুন with a square or a straight edge. | একটি কোণীয় কাটা অসম সীল যোগাযোগ এবং একটি ফুটো পথ তৈরি করে। |
| Burr এবং স্ক্র্যাচ অবস্থা | কাটা প্রান্তের চারপাশে একটি আঙুল চালান এবং সিলিং জোন পরিদর্শন করুন। | Burrs ও-রিং কাটা; গভীর স্ক্র্যাচগুলি জলকে সিল অতিক্রম করে একটি পথ দেয়। |
| সন্নিবেশ চিহ্ন | ফিটিং এর বিবৃত সন্নিবেশ গভীরতা এ পাইপ চিহ্নিত করুন. | একটি দৃশ্যমান চিহ্ন আঁটসাঁট এবং পরিদর্শনের সময় সন্দেহ দূর করে। |
সন্নিবেশ গেজ হিসাবে ফিটিং এর বাহ্যিক শরীরের দৈর্ঘ্যের উপর নির্ভর করবেন না। সঠিক গভীরতা হল পাইপের প্রান্ত থেকে অভ্যন্তরীণ স্টপ পর্যন্ত দূরত্ব, এবং এটি ডিজাইন, আকার এবং একটি সমর্থন হাতা ব্যবহার করা হয়েছে কিনা তা দ্বারা পরিবর্তিত হয়।
ইনস্টলেশন ক্রম যা লিক প্রতিরোধ করে
নীচের ক্রমটি একটি বাদাম, একটি বিভক্ত রিং বা গ্রিপ রিং এবং একটি ও-রিং সহ একটি স্ট্যান্ডার্ড HDPE কম্প্রেশন ফিটিং এর জন্য লেখা হয়েছে৷ কিছু পণ্য একটি ভিন্ন অভ্যন্তরীণ ব্যবস্থা ব্যবহার করে, তাই প্রথমে প্রস্তুতকারকের নির্দেশ পড়ুন। নীতিটি একই থাকে: পাইপ প্রস্তুত করুন, উপাদানগুলিকে ক্রমানুসারে বসান, সম্পূর্ণরূপে সন্নিবেশ করুন এবং একটি নিয়ন্ত্রিত উপায়ে শক্ত করুন।
- লাইন বিচ্ছিন্ন করুন এবং নিষ্কাশন করুন। নিশ্চিত করুন যে চাপ মুক্তি পেয়েছে এবং পাইপটি পরিচালনা করার জন্য যথেষ্ট ঠান্ডা। অবশিষ্ট চাপের অধীনে একত্রিত একটি জয়েন্ট বাদাম ছাড়ার পরে স্থানান্তরিত হতে পারে।
- পাইপ বর্গক্ষেত্র কাটা. একটি প্লাস্টিকের পাইপ কাটার বা একটি সূক্ষ্ম দাঁত করাত ব্যবহার করুন। একটি বর্গক্ষেত্র কাটা প্রতিটি পরবর্তী ধাপের জন্য রেফারেন্স। যদি কাটা দৃশ্যত কোণ হয়, আবার কাটা.
- হালকাভাবে burrs এবং chamfer সরান. একটি ছোট চেম্ফার স্ক্র্যাপিং ছাড়াই পাইপকে সিলের মধ্যে প্রবেশ করতে সহায়তা করে। একটি ছুরি প্রান্ত তৈরি বা পাইপ প্রাচীর কমাতে না।
- সিলিং জোন পরিষ্কার করুন। মাটি, তেল, জল এবং কাটা ধুলো মুছে ফেলুন। দ্রাবক সবসময় HDPE সঙ্গে সামঞ্জস্যপূর্ণ নয়; একটি পরিষ্কার শুকনো কাপড় ব্যবহার করুন যদি না ফিটিং সরবরাহকারী একটি নির্দিষ্ট ক্লিনার অনুমোদন করেন।
- সঠিক ক্রমে পাইপের উপর বাদাম এবং রিং স্লাইড করুন। এটি সবচেয়ে সাধারণ সমাবেশ ত্রুটি। বাদামটি অবশ্যই ফিটিং শরীরের মুখোমুখি হবে এবং রিংটি বাদামের সঠিক দিকে বসতে হবে।
- চিহ্নিত গভীরতায় পাইপ ঢোকান। পাইপটি অভ্যন্তরীণ স্টপে পৌঁছানো পর্যন্ত দৃঢ়ভাবে ধাক্কা দিন। যদি এটি তাড়াতাড়ি বন্ধ হয়ে যায়, এটি সরিয়ে ফেলুন এবং একটি ভাঁজ করা সীল, একটি স্থানচ্যুত রিং, বা একটি গর্তের জন্য পরিদর্শন করুন।
- প্রথমে বাদামটি হাত দিয়ে শক্ত করুন। শরীরের সাথে যোগাযোগ না হওয়া পর্যন্ত বাদাম নামিয়ে রাখুন। পাইপটি এখনও পুরোপুরি বসে থাকা উচিত এবং অবাধে ঘোরানো উচিত নয়।
- যোগাযোগ সীল শক্ত করুন. প্রস্তুতকারকের ঘূর্ণন সঁচারক বল বা বাঁক নির্দিষ্ট সংখ্যা ব্যবহার করুন. যদি কোন মান দেওয়া না হয়, একটি ব্যবহারিক সূচনা বিন্দু হ্যান্ড-টাইট এবং অনেক ছোট-ব্যাসের জিনিসপত্রের জন্য এক চতুর্থাংশ পালা, তারপর কম চাপে ফুটো আছে কিনা তা পরীক্ষা করুন।
- শক্ত করার সময় শরীরটি ধরে রাখুন। ফিটিং বডিতে একটি দ্বিতীয় রেঞ্চ ব্যবহার করুন যাতে পাইপ এবং সীল ঘুরতে না পারে। ঘূর্ণন স্টপ থেকে পাইপটি টানতে পারে বা ও-রিংকে মোচড় দিতে পারে।
- আঁটসাঁট অবস্থান চিহ্নিত করুন। বাদাম এবং শরীরের উপর একটি ছোট প্রান্তিককরণ চিহ্ন রক্ষণাবেক্ষণ কর্মীদের জয়েন্ট সরানো হয়েছে কিনা তা দেখতে সাহায্য করে।
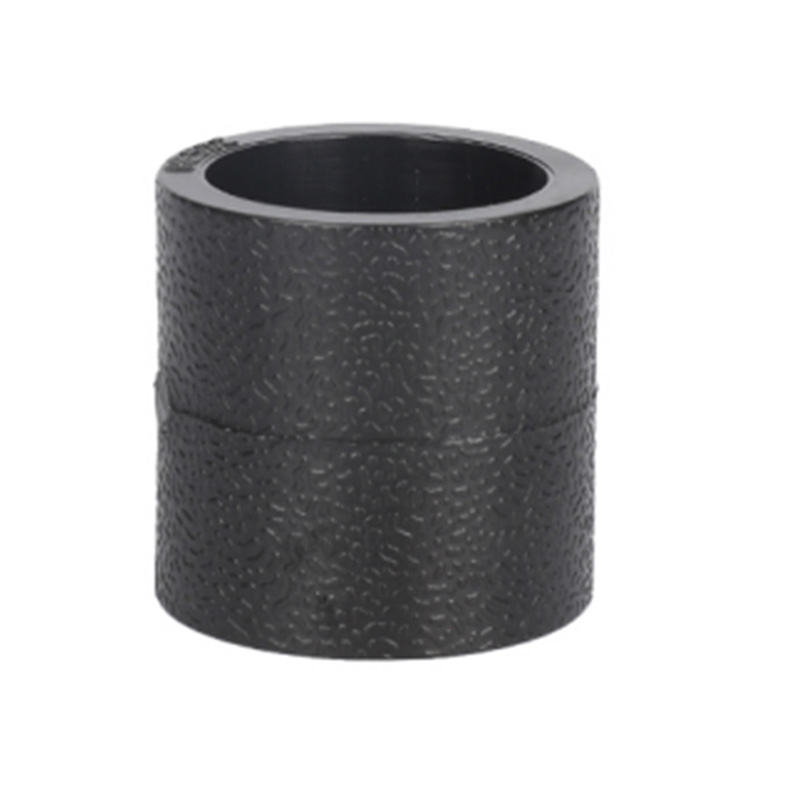
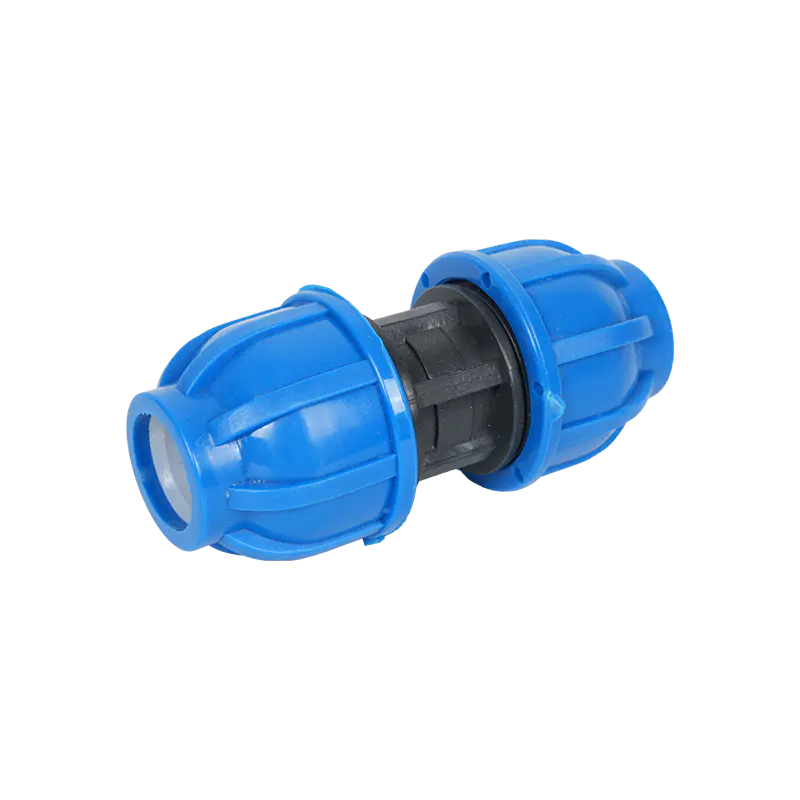 পিই এবং পিপি কম্প্রেশন সকেট ফিটিং সোজা পাইপ সংযোগের জন্য দরকারী যেখানে দুটি একই-ব্যাসের PE বা PP পাইপের একটি সাধারণ, জোড়-মুক্ত কম্প্রেশন জয়েন্ট প্রয়োজন। পণ্য দেখুন →
স্ট্রেইট কাপলিং এবং ট্রানজিশন পয়েন্টের জন্য, সাইটে সঠিক সাইজ এবং প্রেসার ক্লাসের একটি ছোট স্টক রাখুন। একবার ব্যবহার করা একটি সঠিক কাপলিং দুবার পুনরায় কাজ করা ভুল সংযোগের চেয়ে সস্তা। একই যুক্তি দিক পরিবর্তনের ক্ষেত্রে কনুইয়ের ক্ষেত্রেও প্রযোজ্য: একটি কারখানা-গঠিত কনুই জয়েন্টে চাপ কমায় এবং ইনস্টলারকে একটি পরিচিত সন্নিবেশ গভীরতা দেয়।
ক্ষেত্রের নিয়ম: যদি পাইপ হাত চাপ দিয়ে সন্নিবেশ চিহ্ন না পৌঁছায়, থামুন। পাইপটি টেনে আনতে বাদাম ব্যবহার করবেন না৷ বাদামটিকে জোর করে সিলটি ভাঁজ করতে পারে এবং একটি ফুটো তৈরি করতে পারে যা কেবল লাইনটি চাপা দেওয়ার পরে বা চাপ দেওয়ার পরে প্রদর্শিত হয়৷
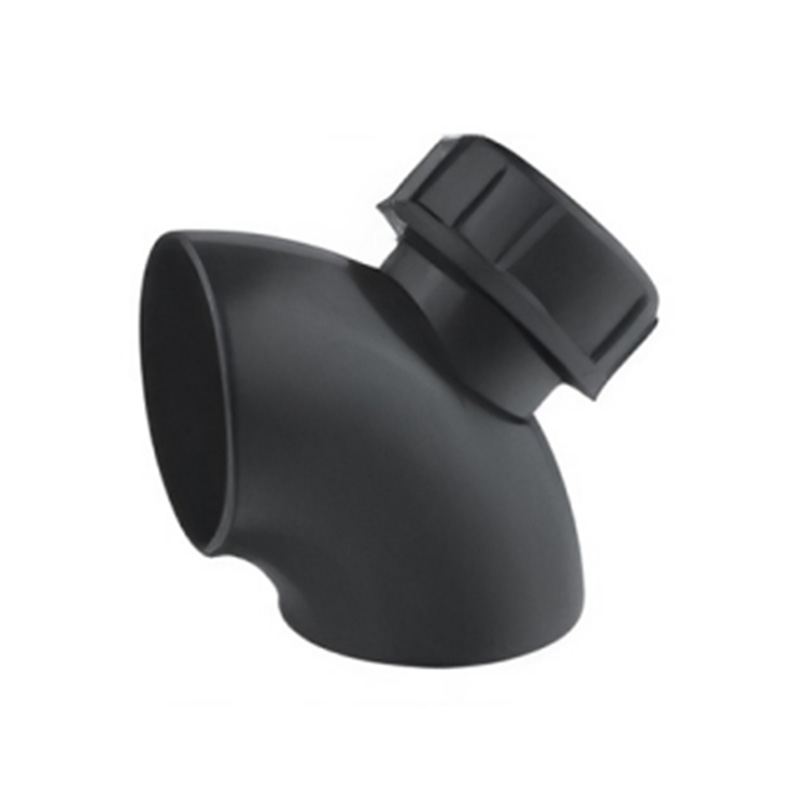
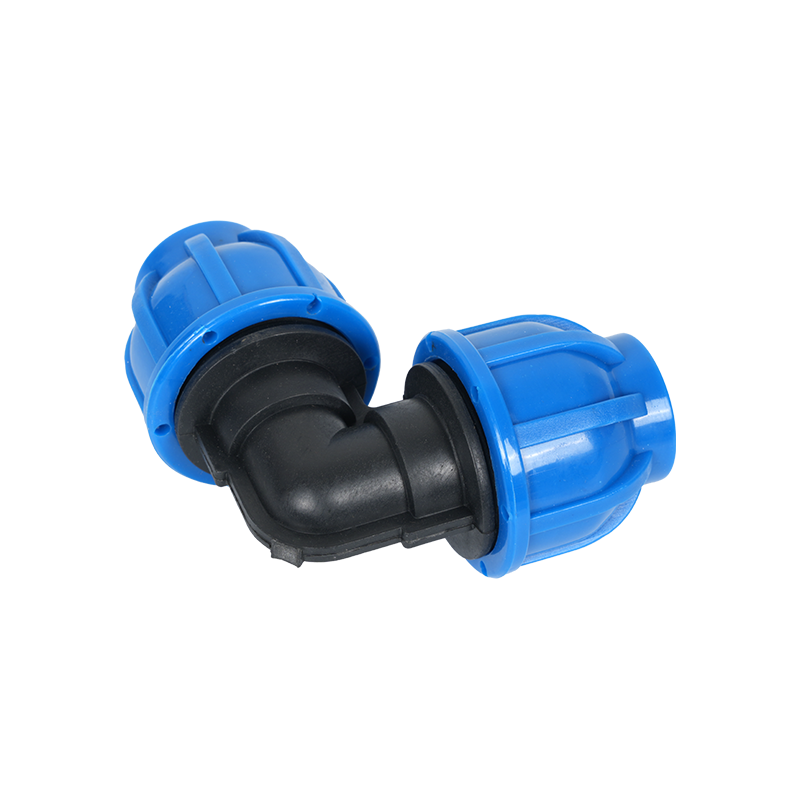 পিই এবং পিপি কম্প্রেশন 90° কনুই ফিটিং PE বা PP পাইপিং-এ 90-ডিগ্রি দিক পরিবর্তনের জন্য, এই কম্প্রেশন কনুই ঢালাই এড়ায় এবং বাধাগুলিতে একটি সংজ্ঞায়িত বাঁক দেয়। পণ্য দেখুন →
90-ডিগ্রি দিক পরিবর্তনে, শক্ত করার আগে কনুইয়ের উভয় পাশে পাইপটিকে সমর্থন করুন। অসমর্থিত পাইপ ব্যাকফিলের পরে স্থির হতে পারে এবং কম্প্রেশন বাদামে একটি নমন লোড প্রয়োগ করতে পারে।
সীল বিকৃত না করে শক্ত করা
শক্ত করা হল যেখানে ভাল প্রস্তুতি প্রায়ই পূর্বাবস্থায় ফেরানো হয়। বাদামটিকে রিংটি সংকুচিত করতে হবে এবং ও-রিংটি লোড করতে হবে, তবে এটির জন্য পাইপটি গুঁড়ো করতে হবে বা থ্রেডের নীচের অংশটি বের করার দরকার নেই। একবার সিল তৈরি হয়ে গেলে, অতিরিক্ত বল ফুটো প্রতিরোধের উন্নতি না করে ঘর্ষণ এবং থ্রেড স্ট্রেস বাড়ায়।
একটি টর্ক রেঞ্চ ব্যবহার করুন যেখানে ফিটিং সরবরাহকারী একটি মান প্রদান করে। যেখানে কোন মান পাওয়া যায় না, ছোট ইনক্রিমেন্টে আঁটসাঁট করুন এবং ইনক্রিমেন্টের মধ্যে কম চাপ পরীক্ষা করুন। একটি জয়েন্ট যা 0.5 বারে কাঁদে সিস্টেমটি পরীক্ষার চাপে পৌঁছানোর আগে সংশোধন করা উচিত। চূড়ান্ত পরীক্ষার জন্য অপেক্ষা করা কারণ লুকিয়ে রাখে এবং মেরামতকে আরও ব্যয়বহুল করে তোলে।
শুধুমাত্র হাতে টাইট
হাত টাইট প্লাস কোয়ার্টার পালা
ভারী রেঞ্চ চাপ
তাপমাত্রা জয়েন্টের অনুভূতি পরিবর্তন করে। ঠাণ্ডা আবহাওয়ায় একত্রিত ফিটিং সিলটি সংকুচিত করার জন্য একটু বেশি ভ্রমণের প্রয়োজন হতে পারে, যখন সরাসরি রোদে একত্রিত করা ফিটিং সীলটি সম্পূর্ণরূপে লোড হওয়ার আগে শক্ত মনে হতে পারে। পাইপ এবং ফিটিং চূড়ান্ত শক্ত করার আগে একটি স্থিতিশীল সাইটের তাপমাত্রায় পৌঁছাতে দিন এবং লাইনটি একটি উষ্ণ-ঠাণ্ডা চক্রের মাধ্যমে কাজ করার পরে জয়েন্টটি পুনরায় পরীক্ষা করুন।
থ্রেড টেপ ব্যবহার করবেন না বা কম্প্রেশন বাদামের উপর পেস্ট করবেন না যদি না প্রস্তুতকারকের স্পষ্টভাবে এটির প্রয়োজন হয়। সিলটি ও-রিং বা রিং কম্প্রেশন দ্বারা তৈরি করা হয়, থ্রেড দ্বারা নয়। থ্রেডের সিল্যান্ট জলপথে ভ্রমণ করতে পারে, লাইনকে দূষিত করতে পারে এবং জয়েন্টটি সিল করা হয়েছে এমন একটি মিথ্যা ধারণা দিতে পারে।
যদি বাদামটি অতিরিক্ত শক্ত হয়ে থাকে তবে এটিকে কেবল আলগা করবেন না এবং চালিয়ে যান। বাদামটি সরান, বিকৃতির জন্য রিং এবং ও-রিং পরিদর্শন করুন, ক্রাশ চিহ্নগুলির জন্য পাইপের প্রান্তটি পরীক্ষা করুন এবং যদি কোনও সন্দেহ থাকে তবে নতুন সিলিং উপাদানগুলির সাথে জয়েন্টটি পুনর্নির্মাণ করুন৷
প্রেসার টেস্টিং, ফ্লাশিং এবং হ্যান্ডওভার
জয়েন্টটি ব্যাকফিল, ইনসুলেশন বা পরিষেবা নালীতে অদৃশ্য হওয়ার আগে পরীক্ষা করুন। একটি মঞ্চস্থ পরীক্ষা একটি উচ্চ-চাপ ইভেন্টের চেয়ে আরও তথ্যপূর্ণ। প্রথমে পরীক্ষা করে দেখুন যে লাইনটি ভরাট হয়েছে এবং বায়ু মুক্তি পেয়েছে। তারপরে ধীরে ধীরে চাপ আনুন এবং একটি কান্না দেখতে যথেষ্ট কম পর্যায়ে ধরে রাখুন। অবশেষে, নির্দিষ্ট পরীক্ষার চাপ বাড়ান এবং জয়েন্টটি পর্যবেক্ষণ করুন, শুধুমাত্র গেজ নয়।
প্রকল্পের পরীক্ষার চাপ অনুসরণ করুন এবং সময় ধরে রাখুন। এমন কোনো সার্বজনীন নম্বর নেই যা প্রতিটি HDPE পাইপ শ্রেণী, জয়েন্ট টাইপ বা পরিষেবার শর্তে প্রযোজ্য। পরীক্ষাটি পাইপের চাপের রেটিং এবং ফিটিং এর নকশার জন্য উপযুক্ত হওয়া উচিত। গেজ রিডিং, জলের তাপমাত্রা, ধরে রাখার সময় এবং যে কোনও দৃশ্যমান ফুটো রেকর্ড করুন। একটি জয়েন্ট যা একটি শুষ্ক বহিরাগত এবং একটি স্থিতিশীল গেজের সাথে পাস করে পরবর্তী পর্যায়ের জন্য প্রস্তুত।
একটি ব্যবহারিক ফাঁস-পরীক্ষার ক্রম যা কম্প্রেশন ফিটিংগুলিকে পরিপূরক করে, এই নির্দেশিকাটি দেখুন লিকপ্রুফ এইচডিপিই পাইপ সংযোগ . এটি সাইট টিমগুলিকে যৌথ-সমাবেশের ত্রুটিগুলি থেকে পরীক্ষা-পদ্ধতি ত্রুটিগুলি আলাদা করতে সহায়তা করে৷
| পর্যবেক্ষণ | সম্ভবত কারণ | ব্যবহারিক সংশোধন |
|---|---|---|
| বাদামের সুতোয় কাঁদো | সীল লোড না বা বাদাম যথেষ্ট উন্নত না | চেক করুন insertion depth, then tighten in small increments to the specified value. |
| পাইপ এবং রিং মধ্যে ফুটো | পাইপ স্ক্র্যাচ, ডিম্বাকৃতি, বা একটি কোণে কাটা | ক্ষতিগ্রস্ত অংশটি কেটে ফেলুন, পুনরায় বর্গক্ষেত্র করুন এবং জয়েন্টটি পুনর্নির্মাণ করুন। |
| ফিটিং বডিতে ফুটো | শরীরের ফাটল, ক্ষতিগ্রস্ত থ্রেড, বা অমিল উপাদান | ফিটিং প্রতিস্থাপন; টেপ দিয়ে একটি ফাটল শরীর সীল করার চেষ্টা করবেন না. |
| চাপ অধীনে যৌথ চালনা | পাইপ সম্পূর্ণরূপে ঢোকানো বা বাদাম অতিরিক্ত শক্ত করা হয় না | ডিপ্রেসারাইজ করুন, সিল এবং পাইপের শেষ পরিদর্শন করুন এবং সঠিক সন্নিবেশের সাথে পুনর্নির্মাণ করুন। |
| কম চাপে ফুটো নেই, উষ্ণতার পরে ফুটো | তাপীয় আন্দোলন বা অপর্যাপ্ত সীল পুনরুদ্ধার | লাইনটিকে স্থিতিশীল করার অনুমতি দিন, নিবিড়তা পুনরায় পরীক্ষা করুন এবং পাইপ সমর্থন নিশ্চিত করুন। |
একটি সফল পরীক্ষার পরে, প্রকল্পের স্পেসিফিকেশন অনুযায়ী লাইনটি ফ্লাশ করুন। সিল এ আটকে থাকা ধ্বংসাবশেষ ও-রিংটিকে তার আসন থেকে ধরে রাখতে পারে। যদি পরীক্ষার পরে লাইনটি ফ্লাশ করা হয়, প্রবাহ বন্ধ হয়ে গেলে এবং চাপ পুনরুদ্ধার করা হলে জয়েন্টটি আবার পরীক্ষা করুন।
কম্প্রেশন ফিটিং বনাম ফিউশন: সাইট বাস্তবতা দ্বারা চয়ন করুন
কম্প্রেশন ফিটিংগুলি প্রায়শই বেছে নেওয়া হয় যেখানে পাইপটি ঘোরানো যায় না, যেখানে ফিউশন সরঞ্জামগুলি অব্যবহার্য, বা যেখানে দ্রুত মেরামত সম্পন্ন করা প্রয়োজন। সমাহিত, উচ্চ-চাপ, বা দীর্ঘ-সার্ভিস লাইনের জন্য ফিউশন শক্তিশালী পছন্দ যেখানে একটি সমজাতীয় জয়েন্টের প্রয়োজন হয়। সিদ্ধান্তটি লাইনের চাপের শ্রেণী, অ্যাক্সেস, পরিদর্শনের প্রয়োজনীয়তা এবং একটি ফাঁসের ফলাফলের উপর ভিত্তি করে হওয়া উচিত।
| বিবেচনা | কম্প্রেশন ফিটিং | ফিউশন জয়েন্ট |
|---|---|---|
| ইনস্টলেশন গতি | শুষ্ক, অ্যাক্সেসযোগ্য পাইপ প্রান্ত সহ ছোট এবং মাঝারি ব্যাসের জন্য দ্রুত। | গরম, প্রান্তিককরণ এবং শীতল করার সময় প্রয়োজন। |
| সরঞ্জাম প্রয়োজন | হাত সরঞ্জাম এবং একটি টর্ক রেঞ্চ; ন্যূনতম বিদ্যুতের চাহিদা। | ফিউশন মেশিন, পাওয়ার সাপ্লাই, এবং প্রশিক্ষিত অপারেটর। |
| অ্যাক্সেস মেরামত | দরকারী যেখানে একটি ছোট অংশ বড় পাইপ আন্দোলন ছাড়া প্রতিস্থাপন করা আবশ্যক. | ফিউশন টুলের জন্য পর্যাপ্ত বিনামূল্যে পাইপ দৈর্ঘ্য প্রয়োজন। |
| সমাহিত সেবা | যেখানে ফিটিং সুরক্ষিত, সমর্থিত এবং দাফনের জন্য নির্দিষ্ট করা আছে সেখানে গ্রহণযোগ্য। | ক্রমাগত সমাহিত লাইন এবং উচ্চ চাপ পরিষেবা জন্য পছন্দ. |
| পরিদর্শন | চেক করুন insertion mark, tightening mark, and test result. | চেক করুন bead, alignment, and fusion record. |
ফিউশন জয়েন্টের বিকল্প হিসেবে কম্প্রেশন ফিটিং ব্যবহার করবেন না কারণ ফিউশন মেশিনে দেরি হচ্ছে। একটি অস্থায়ী সংকোচন মেরামত একটি সংক্ষিপ্ত, কম-ঝুঁকিপূর্ণ বিভাগের জন্য গ্রহণযোগ্য হতে পারে, তবে এটি লাইনের পরিষেবা শর্ত এবং প্রকল্পের গ্রহণযোগ্যতার মানদণ্ডের বিপরীতে পর্যালোচনা করা উচিত।
সাইট কন্ডিশন যা টাইটেনিং পয়েন্ট পরিবর্তন করে
ঠান্ডা আবহাওয়া এইচডিপিইকে শক্ত করে তোলে এবং সীল সংকোচনের অনুভূতি হ্রাস করে। গরম আবহাওয়া পাইপটিকে আরও নমনীয় করে তোলে এবং সিলিং জোনকে নরম করতে পারে। বায়ুপ্রবাহিত ধূলিকণা এবং কাদা অনেক ইনস্টলারের প্রত্যাশার চেয়ে বেশি ক্ষতিকারক কারণ তারা ঠিক যেখানে O-রিংটি সিল করতে হবে সেখানে বসে।
সমাবেশ পর্যন্ত পাইপের প্রান্তটি ঢেকে রাখুন। ফিটিং একটি পরিখাতে একত্রিত হলে, খোলার সুরক্ষার জন্য একটি পরিষ্কার কাপড় বা ক্যাপ ব্যবহার করুন। পাইপ প্রস্তুত করার সময় বালি বা মাটিতে বাদাম সেট করবেন না। ও-রিংয়ের নীচে আটকে থাকা একটি একক দানা একটি ধীর কান্না তৈরি করতে পারে যা ব্যাকফিলের পরে খুঁজে পাওয়া কঠিন।
হিমায়িত অবস্থায়, ফিটিং এবং সিল উপাদানগুলি সমাবেশের আগে একটি কার্যকর তাপমাত্রায় আনুন। খোলা শিখা দিয়ে ও-রিং গরম করবেন না। প্রস্তুতকারক অনুমতি দিলে ফিটিং বডিটি আলতোভাবে উষ্ণ করুন এবং ইনস্টলেশনের মুহূর্ত পর্যন্ত সিলটি একটি পরিষ্কার পাত্রে রাখুন। পরিবেশ-সম্পর্কিত ইনস্টলেশন সিদ্ধান্ত সম্পর্কে আরও জানতে, এই নির্দেশিকাটি পর্যালোচনা করুন এইচডিপিই পাইপ ফিটিংসের জন্য ইনস্টলেশন পরিবেশ নির্বাচন করা .
যেখানে লাইনটি UV-এর সংস্পর্শে আসে, সেখানে উপযুক্ত মোড়ক বা ঘের দিয়ে ফিটিং রক্ষা করুন। যেখানে লাইনটি পুঁতে আছে, সেখানে জয়েন্টের চারপাশে ধারালো পাথরমুক্ত বিছানাপত্র রাখুন এবং পাইপটিকে সমর্থন করুন যাতে বাদামটি মাটির বোঝা বহন করতে না পারে। ব্যাকফিলের পরে আন্দোলন একটি সাধারণ কারণ যা একটি জয়েন্ট যা পরীক্ষায় উত্তীর্ণ হয় সপ্তাহ পরে কাঁদতে শুরু করে।
সাধারণ ভুল এবং ব্যবহারিক সংশোধন
নিস্তেজ করাত দিয়ে কাটা
একটি নিস্তেজ ফলক পাইপটিকে ছিঁড়ে ফেলে এবং একটি রুক্ষ সিলিং পৃষ্ঠ ছেড়ে দেয়। একটি ধারালো প্লাস্টিকের পাইপ কাটার বা একটি সূক্ষ্ম-দাঁত করাত ব্যবহার করুন, তারপর একটি ডিবারিং টুল দিয়ে burrs মুছে ফেলুন।
বাদাম বা আংটি ভুলে যাওয়া
একবার পাইপ ঢোকানো হয়, লাইন কাটা ছাড়া বাদাম যোগ করা যাবে না. সন্নিবেশ করার আগে উপাদানগুলিকে ক্রমানুসারে রাখুন এবং তাদের নাগালের মধ্যে রাখুন।
পাইপ টানতে বাদাম ব্যবহার করে
এই সীল ভাঁজ বা থ্রেড রেখাচিত্রমালা. যদি পাইপটি স্টপে পৌঁছাতে না পারে তবে এটি সরিয়ে ফেলুন এবং বাধাটি সন্ধান করুন।
ব্যাকআপ রেঞ্চ ছাড়াই শক্ত করা
শরীর ঘোরানো এবং স্টপ বন্ধ পাইপ টানতে পারেন. বাদাম ঘুরানোর সময় শরীরকে স্থিরভাবে ধরে রাখুন।
শুধুমাত্র বায়ু দিয়ে পরীক্ষা করা হচ্ছে
বায়ু একটি জয়েন্ট অতিক্রম করতে পারে যা জল করবে না এবং এটি শক্তি সঞ্চয় করে। প্রকল্পের অনুমোদিত পরীক্ষার মাধ্যম ব্যবহার করুন এবং নিরাপত্তা পদ্ধতি অনুসরণ করুন।
পরিদর্শনের আগে ব্যাকফিলিং
একবার কবর দিলে, একটি কান্না খুঁজে পাওয়া ব্যয়বহুল। জয়েন্টটিকে চিহ্নিত করুন, চাপ পরীক্ষার পরে এটি পরিদর্শন করুন এবং প্রকল্পের রেকর্ডের প্রয়োজন হলে ইনস্টলেশনের ছবি তুলুন।
একটি কার্যকর সংশোধনমূলক অভ্যাস হল সম্পূর্ণ রান শুরু করার আগে একটি ট্রায়াল হিসাবে একটি জয়েন্ট তৈরি করা। ট্রায়াল জয়েন্টে চাপ-পরীক্ষা করুন, সন্নিবেশ চিহ্নটি পরিদর্শন করুন এবং শক্ত করার পালা গণনা নিশ্চিত করুন। এই ছোট পদক্ষেপটি ক্রুদের একটি পরিচিত-ভাল রেফারেন্স দেয় এবং পরিখাটি পাইপে পূর্ণ হওয়ার আগে অমিলযুক্ত উপাদানগুলিকে প্রকাশ করে।
কমিশনিং পরে পরিদর্শন এবং রক্ষণাবেক্ষণ
কমিশন করার পরে, চলাচল, আর্দ্রতা এবং বিকৃতির জন্য অ্যাক্সেসযোগ্য কম্প্রেশন জয়েন্টগুলি পরিদর্শন করুন। একটি জয়েন্ট যা তাপীয় সম্প্রসারণের অধীনে সামান্য স্থানান্তরিত হয়েছে তা এখনও সিল করা যেতে পারে, তবে এটি পর্যবেক্ষণ করা উচিত। বাদামের অবস্থান চিহ্নিত করুন যাতে পরবর্তী পরিদর্শন দেখাতে পারে যে এটি ঘোরানো হয়েছে কিনা।
এমন একটি জয়েন্টকে পুনরায় শক্ত করবেন না যেটি ফুটো হচ্ছে না কারণ এটি আলগা লাগছে। নমনীয় HDPE সিস্টেমে কিছু নড়াচড়া স্বাভাবিক। পুনরায় শক্ত করা সীলটিকে অতিরিক্ত সংকুচিত করতে পারে এবং একটি ফুটো তৈরি করতে পারে যেখানে কোনটিই ছিল না। যদি একটি কান্না নিশ্চিত করা হয়, লাইনটি চাপমুক্ত করুন, পাইপের শেষ এবং সীল পরিদর্শন করুন এবং বল যোগ করার পরিবর্তে জয়েন্টটি পুনর্নির্মাণ করুন।
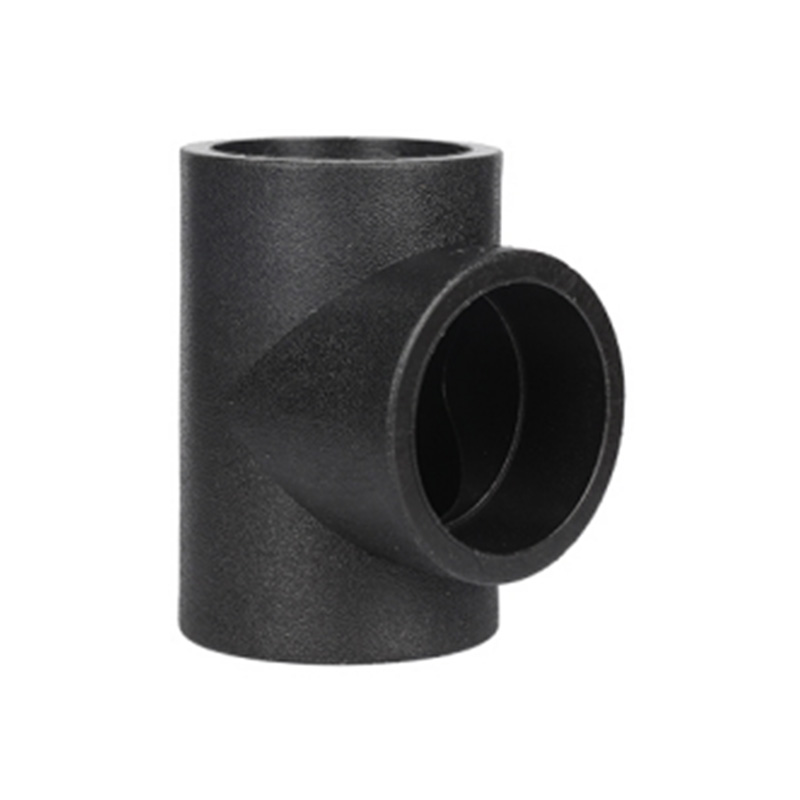
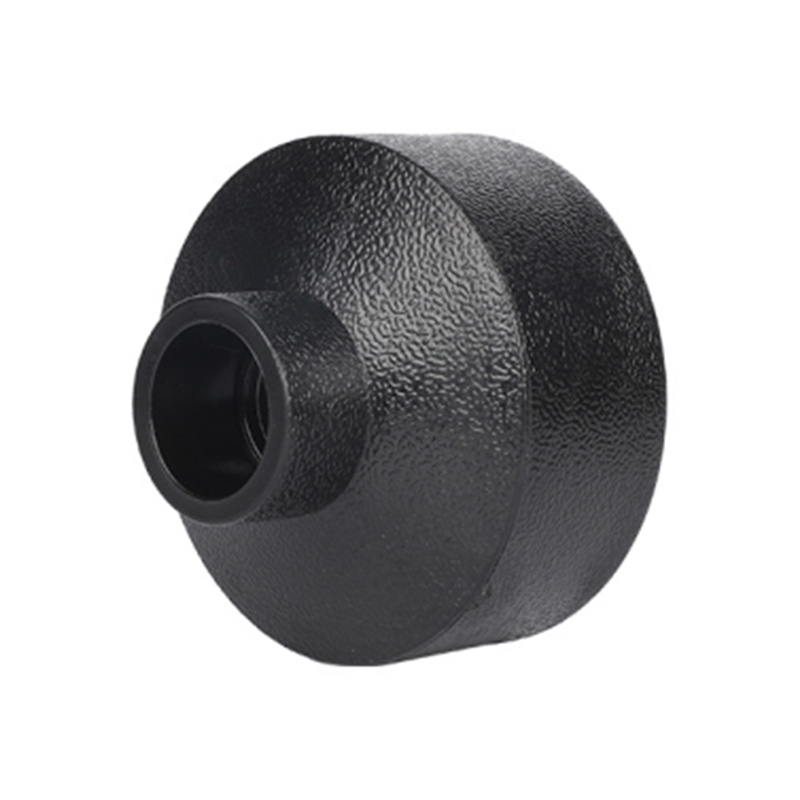
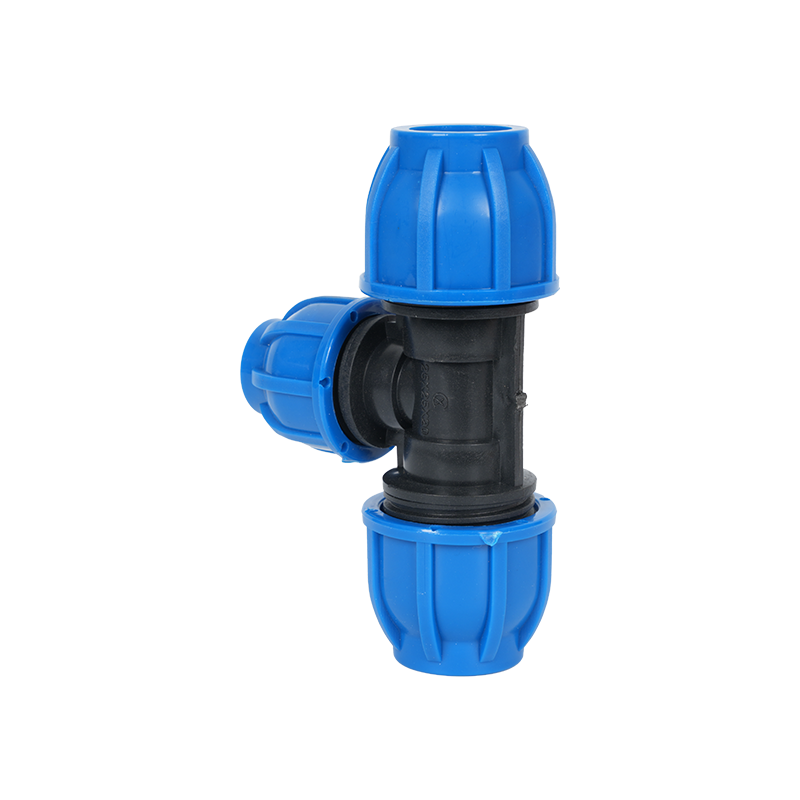 পিই এবং পিপি কম্প্রেশন টি কমানো একটি টি-জংশনে একটি প্রধান PE বা PP পাইপের সাথে একটি ছোট শাখাকে সংযুক্ত করে, ঢালাই ছাড়াই একটি সংজ্ঞায়িত হ্রাসকারী বোর এবং কম্প্রেশন সিল দেয়। পণ্য দেখুন →
শাখা এবং আকার পরিবর্তনের সময়, একটি বড় সীলমোহরে একটি ছোট পাইপ জোর করার পরিবর্তে সঠিক হ্রাসকারী ফিটিং ব্যবহার করুন। একটি হ্রাসকারী টি ইনস্টলারকে একটি সংজ্ঞায়িত বোর এবং সন্নিবেশ গভীরতা দেয়, যা বিভিন্ন আকারের রেঞ্জের উপাদানগুলিকে মিশ্রিত করার চেয়ে নিরাপদ।
প্রতিটি অ্যাক্সেসযোগ্য জয়েন্টের জন্য একটি রক্ষণাবেক্ষণ রেকর্ড রাখুন: আকার, পাইপ এসডিআর, ইনস্টলেশনের তারিখ, শক্ত করার পদ্ধতি, পরীক্ষার চাপ এবং পরিদর্শক। যখন একটি লিক ঘটে, রেকর্ডটি রোগ নির্ণয়কে সংক্ষিপ্ত করে এবং দেখায় যে সমস্যাটি বিচ্ছিন্ন বা একটি ব্যাচ জুড়ে পুনরাবৃত্তি হয়েছে কিনা।
ফাঁস-মুক্ত প্রকল্পের জন্য প্রকিউরমেন্ট চেকলিস্ট
সবচেয়ে সস্তা ফিটিং সর্বনিম্ন ইউনিট মূল্য সঙ্গে এক নয়. এটি এমন একটি যা পাইপের সাথে মেলে, একটি পরিচিত চাপ রেটিং সহ আসে এবং পুনরায় কাজ ছাড়াই ইনস্টল করা যেতে পারে। এইচডিপিই কম্প্রেশন ফিটিং নির্দিষ্ট করার এবং গ্রহণ করার সময় নীচের চেকলিস্টটি ব্যবহার করুন।
- নিশ্চিত করুন ফিটিং আকার পাইপের বাইরের ব্যাসের উপর ভিত্তি করে, শুধুমাত্র নামমাত্র পাইপের আকার নয়।
- পাইপ SDR এবং পরিষেবার অবস্থার সাথে ফিটিং চাপের শ্রেণী মেলান।
- চেক করুন যে সীলের উপাদানটি পরিবাহিত তরল এবং সাইটের তাপমাত্রার সাথে সামঞ্জস্যপূর্ণ।
- পণ্যের সাথে সন্নিবেশের গভীরতা, টর্ক শক্ত করা এবং টার্ন-কাউন্ট নির্দেশাবলীর জন্য জিজ্ঞাসা করুন।
- সাইটে পাঠানোর আগে চূর্ণ দেহ, অনুপস্থিত বাদাম, বা স্থানচ্যুত ও-রিংগুলির জন্য কার্টনগুলি পরিদর্শন করুন।
- ইনস্টলেশন পর্যন্ত সীলমোহরযুক্ত ব্যাগে সীল রাখুন; একটি টুল বালতি তাদের আলগা সংরক্ষণ করবেন না.
- সর্বাধিক ব্যবহৃত মাপের একটি ছোট উদ্বৃত্ত অর্ডার করুন যাতে লাইনটি বিলম্ব না করে একটি ক্ষতিগ্রস্ত জয়েন্ট পুনর্নির্মাণ করা যায়।
- ক্রু প্রধান রান শুরু করার আগে একটি ট্রায়াল সমাবেশ এবং চাপ পরীক্ষা প্রয়োজন।
মিশ্র পাইপ ক্লাস সহ প্রকল্পগুলির জন্য, গুদামে আকার এবং চাপ শ্রেণী অনুসারে ফিটিংগুলি লেবেল করুন। ভুল পাইপে ইনস্টল করা একটি সঠিকভাবে ঢালাই করা ফিটিং এখনও একটি ফুটো হওয়ার অপেক্ষায় রয়েছে৷ ক্লিয়ার লেবেলিং এবং একটি ছোট প্রাক-ইনস্টলেশন চেক খুচরা যন্ত্রাংশের একটি বড় স্টকের চেয়ে বেশি কার্যকর।
FAQ
একটি HDPE কম্প্রেশন ফিটিং কতটা টাইট হওয়া উচিত?
হ্যান্ড-টাইট শুরু করুন, তারপর প্রস্তুতকারকের টর্ক বা টার্ন স্পেসিফিকেশন অনুসরণ করুন। যেখানে কোনও মান দেওয়া হয় না, হ্যান্ড-টাইট প্লাস কোয়ার্টার টার্ন হল ছোট ফিটিংগুলির জন্য একটি সাধারণ সূচনা পয়েন্ট, তারপরে একটি নিম্ন-চাপের ফুটো পরীক্ষা করা হয়। পাইপ পিষে বা রিং বিকৃত না করে জয়েন্টটি সিল করা উচিত।
বাদামের থ্রেডে আমার কম্প্রেশন ফিটিং লিক কেন?
সীল সম্ভবত লোড করা হয় না, পাইপ সম্পূর্ণরূপে ঢোকানো নাও হতে পারে, বা বাদাম ক্রস-থ্রেড করা শুরু করা হতে পারে। লাইনকে চাপ দিন, সন্নিবেশ চিহ্ন পরীক্ষা করুন, ও-রিং এবং রিং পরিদর্শন করুন এবং সীল বিকৃত হলে জয়েন্টটি পুনর্নির্মাণ করুন।
আমি কি HDPE কম্প্রেশন ফিটিং এ থ্রেড টেপ ব্যবহার করতে পারি?
সাধারণত না. বেশিরভাগ কম্প্রেশন ডিজাইনে থ্রেড প্রাথমিক সীল নয়। টেপ বা পেস্ট থ্রেড নিযুক্তিতে হস্তক্ষেপ করতে পারে এবং জলপথে ধ্বংসাবশেষ বহন করতে পারে। ফিটিং প্রস্তুতকারকের বিশেষভাবে প্রয়োজন হলেই সিল্যান্ট ব্যবহার করুন।
আমি কিভাবে জানি পাইপ সম্পূর্ণরূপে ঢোকানো হয়েছে?
সমাবেশের আগে উল্লিখিত সন্নিবেশ গভীরতায় পাইপটিকে চিহ্নিত করুন, তারপর চিহ্নটি ফিটিং বডিতে না পৌঁছানো পর্যন্ত বা পাইপটি অভ্যন্তরীণ স্টপের সাথে যোগাযোগ না করা পর্যন্ত চাপ দিন। যদি চিহ্নটি দৃশ্যমান থাকে তবে পাইপটি পুরোপুরি বসে নেই।
আমি কি বায়ু বা জল দিয়ে পরীক্ষা করা উচিত?
প্রকল্পের জন্য অনুমোদিত পরীক্ষার মাধ্যম এবং পদ্ধতি ব্যবহার করুন। ফুটো পরীক্ষার জন্য জল সাধারণ কারণ এটি দৃশ্যমান এবং সংকুচিত বাতাসের চেয়ে কম শক্তি সঞ্চয় করে। বায়ু পরীক্ষার জন্য সুনির্দিষ্ট নিরাপত্তা নিয়ন্ত্রণের প্রয়োজন এবং এটিকে উন্নত করা উচিত নয়।
একটি কম্প্রেশন ফিটিং সমাহিত করা যাবে?
শুধুমাত্র যদি ফিটিংটি সমাহিত পরিষেবার জন্য নির্দিষ্ট করা হয় এবং মাটি চলাচল এবং ধারালো বিছানা থেকে সুরক্ষিত থাকে। উভয় পাশে পাইপটিকে সমর্থন করুন, জয়েন্টটিকে গ্রিট মুক্ত রাখুন এবং ব্যাকফিলের আগে এটি পরীক্ষা করুন। উচ্চ-চাপ বা দীর্ঘ-পরিষেবা সমাহিত লাইনের জন্য, একটি ফিউশন জয়েন্ট প্রায়শই আরও শক্তিশালী পছন্দ।
ব্যাকফিলের পরে ফিটিং লিক হলে আমার কী করা উচিত?
জয়েন্টটি উন্মুক্ত করুন, লাইনকে চাপ দিন এবং পাইপের শেষ এবং সীলটি পরিদর্শন করুন। কবর দেওয়া জয়েন্টকে শক্ত করে রাখবেন না। যদি ক্ষতি বা দূষণের কোনো চিহ্ন থাকে তাহলে একটি পরিষ্কার, বর্গাকার পাইপের প্রান্ত এবং একটি নতুন সিল দিয়ে সংযোগটি পুনর্নির্মাণ করুন।
যোগাযোগ রাখুন
আমাদের সম্পর্কে
Zhejiang Fengfeng Pipe Industry Co., Ltd. দক্ষ একক স্ক্রু ইনজেকশন ব্যবহার করে উচ্চ জন্য ছাঁচনির্মাণ মেশিন উত্পাদনশীলতা এবং কম শক্তি ব্যবহার।
পণ্য লিঙ্ক
যোগাযোগ
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

নং 21, মার্কেট রোড, দিয়াঙ্কু টাউন, ঝুজি সিটি, শাওক্সিং সিটি, ঝেজিয়াং প্রদেশ, চীন