শিল্প খবর

এইচডিপিই ফিটিং এসডিআর এবং প্রেসার রেটিং: কীভাবে সঠিক পিএন গ্রেড চয়ন করবেন
 2026.11.04
 শিল্প খবর
সংক্ষিপ্ত উত্তর: পাইপের সাথে এসডিআর মিলান, তারপর PN চেক করুন
আপনি যদি HDPE লাইন প্রসারিত, মেরামত বা নির্দিষ্ট করছেন, তাহলে ফিটিং SDR পাইপ SDR-এর সাথে মেলে। একটি PE100 এসডিআর 11 ফিটিং PE100 SDR 11 পাইপের অন্তর্গত। একটি PE100 এসডিআর 17 ফিটিং PE100 SDR 17 পাইপের অন্তর্গত। ম্যাচিং SDR ফিউশন ইন্টারফেস, প্রাচীরের পুরুত্ব, বোর সারিবদ্ধকরণ এবং স্ট্রেস পাথকে সামঞ্জস্যপূর্ণ রাখে। 20°C এ দ্রুত জল-পরিষেবা রেফারেন্সের জন্য, PE100 SDR 11 হল প্রায় PN16, SDR 17 হল প্রায় PN10, এবং SDR 7.4 হল প্রায় PN25৷
এটি শুরু বিন্দু, পুরো উত্তর নয়। প্রয়োজনীয় চাপের রেটিং রজন গ্রেড, সর্বোচ্চ অপারেটিং তাপমাত্রা, ঢেউ এবং ভ্যাকুয়াম অবস্থা, রাসায়নিক এক্সপোজার, যৌথ পদ্ধতি এবং প্রকল্প পরিচালনাকারী স্ট্যান্ডার্ডের উপর নির্ভর করে। সঠিক SDR এর সাথে ফিটিং কিন্তু ভুল পলিথিন গ্রেড, অথবা সঠিক গ্রেড কিন্তু একটি অযোগ্য ফিউশন জয়েন্ট, এখনও প্রকৃত চাপ খামের বাইরে বসতে পারে।
অঙ্গুষ্ঠের নিয়ম: একা বাইরের ব্যাস দ্বারা একটি HDPE ফিটিং নির্বাচন করবেন না. তিনটি জিনিস একসাথে নিশ্চিত করুন: পাইপ এসডিআর, পলিথিন গ্রেড এবং তাপমাত্রা হ্রাসের পরে ডিজাইনের চাপ।
এইচডিপিই ফিটিংয়ে এসডিআর মানে কী
SDR মানে স্ট্যান্ডার্ড ডাইমেনশন রেশিও। এটি ন্যূনতম প্রাচীর বেধ দ্বারা বিভক্ত বাইরের ব্যাস। একটি কম SDR নম্বর মানে ব্যাসের তুলনায় একটি মোটা প্রাচীর। SDR 7.4-এর একই বাইরের ব্যাসে SDR 17 এর চেয়ে অনেক বেশি ভারী প্রাচীর রয়েছে, তাই এটি উচ্চতর অভ্যন্তরীণ চাপ বহন করতে পারে। পলিথিন প্রেসার পাইপিংয়ে ব্যবহৃত স্ট্যান্ডার্ড SDR সিরিজে সাধারণত 32.5, 26, 21, 17, 13.6, 11, 9 এবং 7.4 অন্তর্ভুক্ত থাকে। কিছু প্রকাশিত সারণী রাউন্ডিং বা ভিন্ন স্ট্যান্ডার্ড সংস্করণের কারণে 13.5 এবং 7.3 দেখায়।
ফিটিং সার্বজনীন নয়। একটি মোল্ডেড ইলেক্ট্রোফিউশন কাপলার, একটি বাট-ফিউশন টি, বা একটি সকেট-ফিউশন কনুই একটি নির্দিষ্ট SDR পরিসরের জন্য মাত্রাযুক্ত। ফিটিংটি পাইপের মতো একই নামমাত্র বাইরের ব্যাস ভাগ করে নিতে পারে, তবে দেয়ালের বেধ এবং ফিউশন জোন অবশ্যই মেলে। আপনি যদি একটি SDR 11 পাইপে একটি SDR 17 কাপলার রাখেন, তাহলে অংশগুলি স্পিগটের কাছে দেখতে পারে, তবে প্রাচীর বিভাগ এবং গরম করার ইন্টারফেসটি ভুল। ফলাফল হল একটি জয়েন্ট যা দ্রুত চাপের পরীক্ষায় উত্তীর্ণ হতে পারে এবং তারপর ক্রেপ, ডিম্বাকৃতি বা টেকসই লোডের নিচে ফুটো হতে পারে।
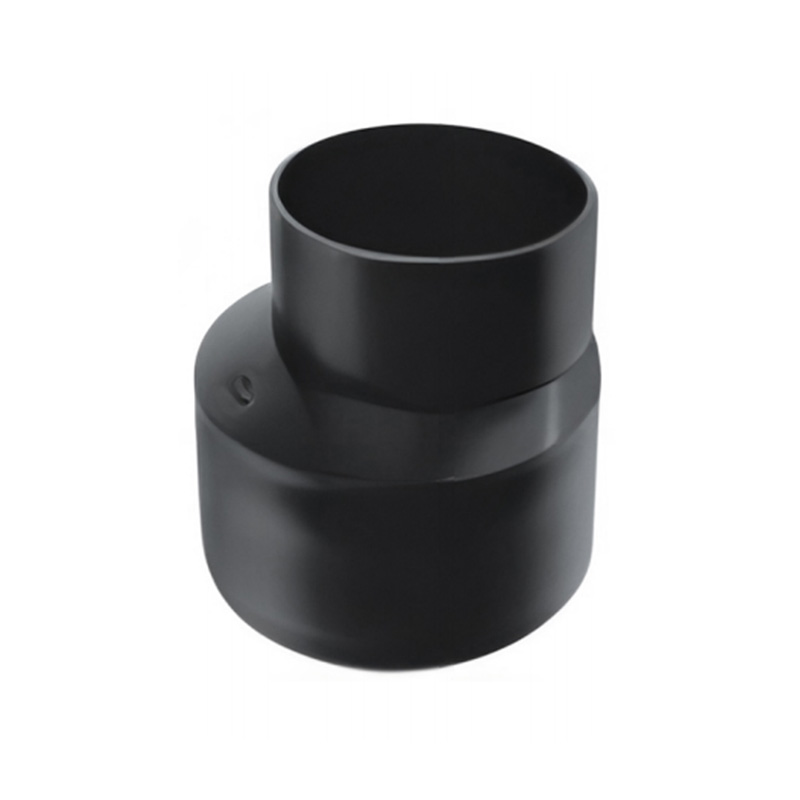
একই যুক্তি রিডুসার, টিজ, কনুই, ফ্ল্যাঞ্জ অ্যাডাপ্টর এবং এন্ড ক্যাপের ক্ষেত্রে প্রযোজ্য। একটি রিডুসারের দুটি এসডিআর রেফারেন্স রয়েছে কারণ এটি দুটি পাইপ আকারকে সংযুক্ত করে। একটি টি একটি রান এবং একটি শাখা আছে. প্রতিটি আউটলেট এটি পরিবেশন করা পাইপের সাথে মেলে। যখন একটি প্রকল্প SDR 11 এবং SDR 17 পাইপ মিশ্রিত করে, তখন ট্রানজিশন ফিটিং অবশ্যই স্পষ্টভাবে উল্লেখ করতে হবে, চোখের দ্বারা নির্বাচিত নয়।
অর্ডার করার আগে একটি মাত্রিক চেকের জন্য, এই নির্দেশিকাটি পর্যালোচনা করুন প্রাচীর বেধ এবং SDR মান মাত্রা . এটি প্রেসার ক্লাস থেকে নামমাত্র আকার আলাদা করতে সাহায্য করে, যেখানে অনেক ক্রয় ত্রুটি শুরু হয়।
এসডিআর, পিএন, এবং ওয়াল থিকনেস: দ্য রিলেশনশিপ ইন প্লেইন টার্ম
PN হল বারে নামমাত্র চাপের রেটিং। 20°C তাপমাত্রায় PE100 জল পরিষেবার জন্য, SDR এবং PN-এর মধ্যে সম্পর্ক প্রথম সংক্ষিপ্ত তালিকার জন্য যথেষ্ট অনুমানযোগ্য। নীচের টেবিলটি সাধারণ PE100 SDR মান এবং আদর্শ জল পরিষেবার অধীনে আনুমানিক PN রেটিং দেয়। বিকল্পগুলিকে সংকীর্ণ করতে এটি ব্যবহার করুন, ক্রয় আদেশ প্রকাশ করতে নয়।
| SDR | আপেক্ষিক প্রাচীর বেধ | আনুমানিক PN (PE100, 20°C জল) | সাধারণ সূচনা পয়েন্ট |
|---|---|---|---|
| 7.4 | মোটা | PN25 | উচ্চ চাপ শিল্প, খনির, উচ্চ মাথা লাইন |
| 9 | খুব মোটা | PN20 | উচ্চ-মাথা জল, স্লারি, শিল্প শুল্ক দাবি |
| 11 | পুরু | PN16 | পানীয় জলের মেইন, সেচ হেডার, সাধারণ শিল্প |
| 13.6 | মাঝারি | PN12.5 | মাঝারি-pressure water and selected industrial lines |
| 17 | পরিমিত | PN10 | নিম্নচাপের পানি, কৃষি, নিষ্কাশন, হালকা শিল্প |
| 21 | পাতলা | PN8 | মাধ্যাকর্ষণ এবং নিম্ন চাপ স্থানান্তর |
| 26 | পাতলাner | PN6 | নিম্নচাপ এবং অ-চাপ শুল্ক |
| 32 | খুব পাতলা | PN5 | নিষ্কাশন, বায়ুচলাচল, নিম্ন-মাথা স্থানান্তর |
| 41 | পাতলাnest | PN4 | নিম্ন-চাপ নিষ্কাশন এবং অ-চাপ অ্যাপ্লিকেশন |
প্যাটার্নটি সহজ: SDR বাড়ার সাথে সাথে প্রাচীর পাতলা হয় এবং চাপের রেটিং কমে যায়। ব্যবহারিক ফলাফল শুধুমাত্র চাপ ক্ষমতা নয়। একটি মোটা প্রাচীরের জন্য আরও উপাদান খরচ হয়, ওজন বেশি হয় এবং একই বাইরের ব্যাসের জন্য অভ্যন্তরীণ বোর কমিয়ে দেয়। একটি পাতলা প্রাচীর খরচ বাঁচায় এবং প্রবাহের ক্ষেত্রকে উন্নত করে, তবে এটি ঢেউ, ভ্যাকুয়াম, ঘর্ষণ বা তাপমাত্রা হ্রাসের জন্য কম মার্জিন ছেড়ে দেয়।
SDR 7.4 PN25
এসডিআর 9 PN20
SDR 11 PN16
SDR 13.6 PN12.5
SDR 17 PN10
এসডিআর 21 PN8
এসডিআর 26 PN6
এসডিআর 32 PN5
এসডিআর 41 PN4
চার্টটি একটি ভিজ্যুয়াল শর্টলিস্ট, ডিজাইন টুল নয়। 20°C তাপমাত্রায় PN10 প্রয়োজন এমন একটি লাইনের জন্য SDR 13.6 বা SDR 11 এর প্রয়োজন হতে পারে একবার অপারেটিং তাপমাত্রা বেড়ে গেলে বা সার্জ প্রেসার অন্তর্ভুক্ত করা হয়। একটি নিষ্কাশন লাইন যা কখনোই ইতিবাচক চাপ দেখতে পায় না সেটি অনেক পাতলা প্রাচীর ব্যবহার করতে পারে, তবে এটি এখনও কবর, পরিচালনা এবং ভ্যাকুয়াম অবস্থার জন্য যথেষ্ট কঠোরতা প্রয়োজন।
PE100 বনাম PE80: একই SDR, ভিন্ন চাপ
দুটি ফিটিংস উভয়কেই SDR 11 চিহ্নিত করা যেতে পারে এবং এখনও ভিন্ন ভিন্ন পলিথিন গ্রেড দিয়ে তৈরি হলে চাপের রেটিং থাকে। PE100 এর ন্যূনতম প্রয়োজনীয় শক্তি 10 MPa। PE80-এর ন্যূনতম প্রয়োজনীয় শক্তি 8 MPa। PE100 এর উচ্চ শক্তি একই চাপের জন্য একটি পাতলা প্রাচীর, বা একই প্রাচীরের জন্য একটি উচ্চ চাপের অনুমতি দেয়।
একটি সাধারণ উদাহরণ পার্থক্য স্পষ্ট করে তোলে। PE100 SDR 11 সাধারণত PN16 হয়। PE80 SDR 11 সাধারণত PN12.5 হয়। যদি একটি প্রকল্প PE100 পাইপ নির্দিষ্ট করে এবং ফিটিং সরবরাহকারী একই SDR সহ PE80 ফিটিংস পাঠায়, জয়েন্টটি সঠিক দেখাতে পারে এবং তারপরও নকশার চাপের কম হতে পারে। অমিল বিশেষ করে বাট ফিউশনে ঝুঁকিপূর্ণ কারণ দুটি উপাদানের বিভিন্ন গলিত প্রবাহ আচরণ এবং একত্রীকরণ বৈশিষ্ট্য থাকতে পারে।
সংগ্রহে, রজন গ্রেড, ব্যাচ শংসাপত্র এবং রজন থেকে ফিটিং ফিটিং পর্যন্ত ট্রেসেবিলিটির জন্য জিজ্ঞাসা করুন। একটি ব্যাচ রেফারেন্স ছাড়া চালানে একটি জেনেরিক "PE100" বিবৃতি গ্রহণ করবেন না। পাইপটি PE100 হলে, ফিটিংটি PE100 হওয়া উচিত। যদি প্রকল্পের জন্য একটি নির্দিষ্ট গ্রেডের প্রয়োজন হয়, সেই প্রয়োজনীয়তাটি ক্রয় অর্ডারে রাখুন এবং আগত পরিদর্শনে এটি যাচাই করুন।
তাপমাত্রা হ্রাস: চাপ রেটিং এর লুকানো ফ্যাক্টর
এইচডিপিই চাপ রেটিং সাধারণত 20 ডিগ্রি সেলসিয়াসে বলা হয়। এর উপরে, অনুমোদিত চাপ পড়ে। সঠিক ডিরেটিং নির্ভর করে রজন, মান, তরল এবং ডিজাইনের জীবনকালের উপর। যে রেখাকে PN16 20°C তে রেট করা হয়েছে সেটি 50°C এ 16 বার লাইন নয়। নীচের সারণীটি শুধুমাত্র দৃষ্টান্তমূলক; একটি বাস্তব প্রকল্পের জন্য গভর্নিং স্ট্যান্ডার্ড বা প্রস্তুতকারকের ডিজাইন টেবিল ব্যবহার করুন।
| জলের তাপমাত্রা | ইলাস্ট্রেটিভ ডিরেটিং ফ্যাক্টর | একটি SDR 11 / PN16 লাইনের জন্য এর অর্থ কী |
|---|---|---|
| 20°C | 1.00 | PN16 বেসলাইন |
| 30°C | 0.87 | প্রায় PN13.9 |
| 40°C | 0.74 | প্রায় PN11.8 |
| 50°C | 0.60 | প্রায় PN9.6 |
| 60°C | 0.47 | প্রায় PN7.5 |
যদি লাইনটি 40 ডিগ্রি সেলসিয়াসে চলে, তবে একটি নামমাত্র PN16 রেটিং পরিষেবাতে 16 বার নয়। প্রয়োজনীয় মার্জিন পুনরুদ্ধার করতে ডিজাইনের SDR 13.6 বা SDR 11 প্রয়োজন হতে পারে। যদি লাইনটিও ঢেউ দেখতে পায়, নির্বাচিত SDR আবার কম হতে হতে পারে। এই কারণেই শুধুমাত্র SDR থেকে চাপ রেটিং প্রশ্নের উত্তর দেওয়া যায় না।
তাপমাত্রাও ফিটিংকে প্রভাবিত করে। একটি ঢালাই করা ফিটিং এর পাইপ থেকে একটি ভিন্ন প্রাচীর বিভাগ থাকতে পারে, বিশেষ করে শাখা বা ফিউশন কলারে। সমাবেশের চাপ খাম হল পাইপের নীচের অংশ, ফিটিং এবং জয়েন্ট। ফিটিং এর তাপমাত্রা স্বয়ংক্রিয়ভাবে পাইপ অনুসরণ করে অনুমান না করে আলাদাভাবে নিশ্চিত করুন।
ফিটিং টাইপ এবং যৌথ পদ্ধতি বাস্তব চাপ খাম পরিবর্তন
এমনকি সঠিক SDR সহ, জয়েন্টটি প্রায়শই সমাবেশের সবচেয়ে দুর্বল পয়েন্ট। ফিটিং যেভাবে পাইপের সাথে সংযোগ করে তা নির্ধারণ করে কিভাবে লোড স্থানান্তরিত হয়, ফিউশন জোন কীভাবে আচরণ করে এবং কতটা ক্ষেত্রের গুণমান নিয়ন্ত্রণ প্রয়োজন।
বাট ফিউশন ফিটিং
বাট ফিউশন বৃহত্তর এইচডিপিই লাইন এবং উচ্চ-চাপের শুল্কগুলিতে সাধারণ। পাইপ এবং ফিটিং প্রান্ত মুখোমুখি, উত্তপ্ত এবং একসাথে চাপা হয়। ফিটিং SDR অবশ্যই পাইপ SDR এর সাথে মিলবে এবং ফিউশন পরামিতিগুলি প্রকৃত প্রাচীর বেধ এবং রজন গ্রেডের জন্য সেট করা আবশ্যক। একটি বাট-ফিউশন টি বা কনুই সঠিক SDR সহ কিন্তু ভুল মুখ বা গরম করার চক্র অসম্পূর্ণ একত্রীকরণের সাথে একটি জয়েন্ট তৈরি করতে পারে। উচ্চ-চাপের কাজের জন্য, শুধুমাত্র একটি মাত্রিক শংসাপত্র নয়, একটি ফিউশন ট্রায়াল এবং একটি যৌথ পরিদর্শন পরিকল্পনার জন্য জিজ্ঞাসা করুন।
ইলেক্ট্রোফিউশন জিনিসপত্র
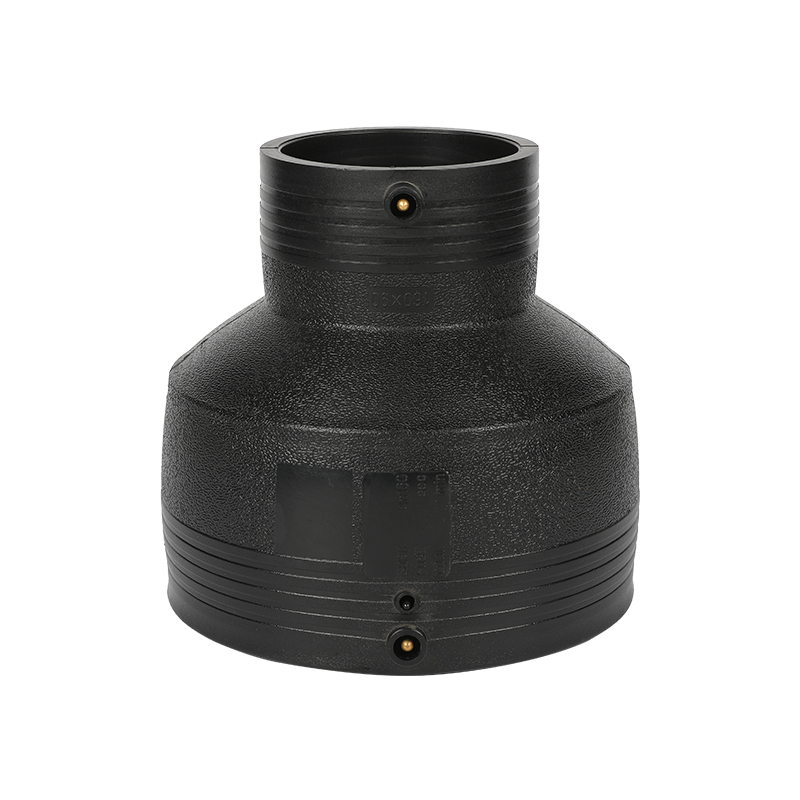
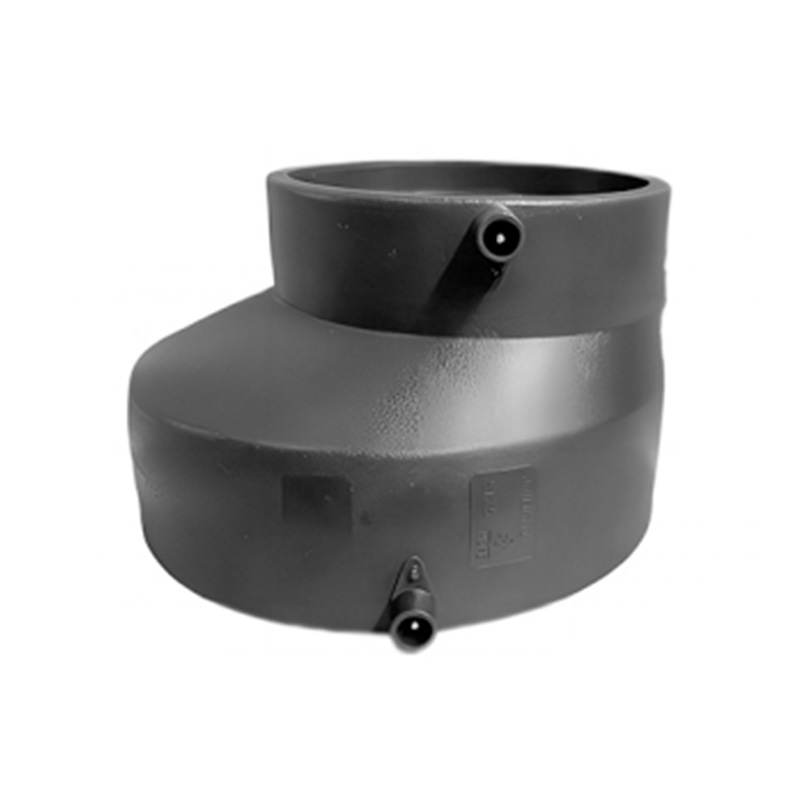
ইলেক্ট্রোফিউশন একটি এমবেডেড হিটিং কয়েল এবং একটি নিয়ন্ত্রিত শক্তি চক্র ব্যবহার করে। এটি আঁটসাঁট পরিখা, মেরামতের কাজ এবং ট্রানজিশনে কার্যকর যেখানে বাট ফিউশন কঠিন। ফিটিং অবশ্যই পাইপ SDR এবং পাইপের বাইরের ব্যাসের সাথে মেলে। ইনস্টলেশনটি পৃষ্ঠের প্রস্তুতি, ক্ল্যাম্পিং এবং সঠিক ওয়েল্ডিং মেশিনের উপরও নির্ভর করে। একটি কাপলার যা যান্ত্রিকভাবে সঠিক কিন্তু ফিউশন পৃষ্ঠে দূষিত চাপে ফুটো হতে পারে।
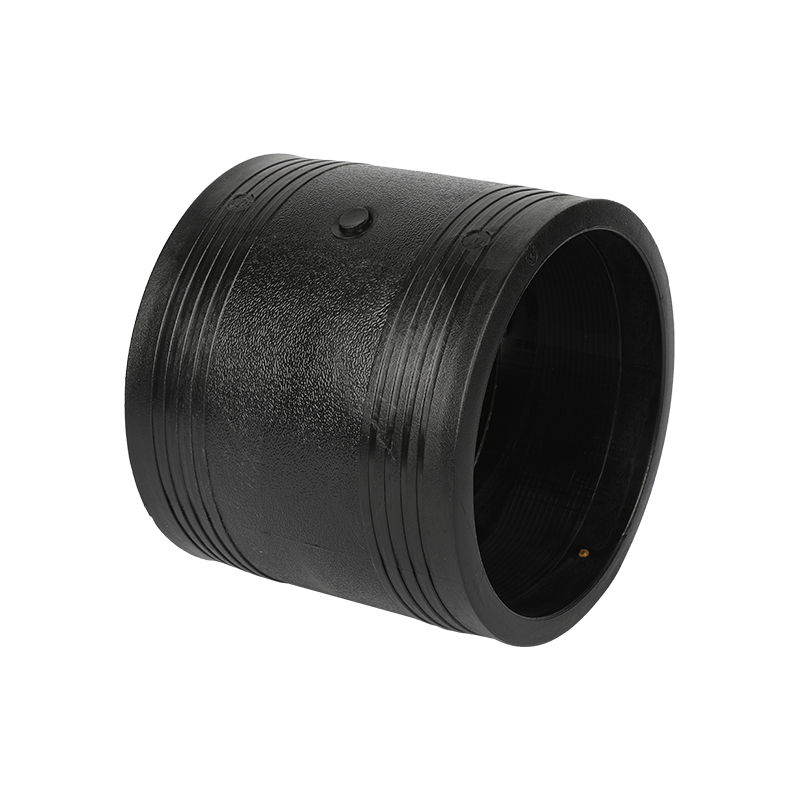 পাইপ যোগদানের জন্য HDPE ইলেক্ট্রোফিউশন সমান কাপলার টাইট ট্রেঞ্চ, মেরামত এবং ট্রানজিশনের জন্য, এই কাপলারটি ইলেক্ট্রোফিউশনের মাধ্যমে মিলিত SDR HDPE পাইপের সাথে যোগ দেয় এবং জারা এবং চাপ প্রতিরোধের প্রস্তাব দেয়। পণ্য দেখুন →
সকেট ফিউশন, থ্রেডেড, এবং কম্প্রেশন ফিটিং
সকেট ফিউশন ছোট ব্যাসের উপর সাধারণ। চাপের রেটিং ফিটিং বডি, সকেটের গভীরতা এবং হিটিং এবং কুলিং চক্রের উপর নির্ভর করে। থ্রেডেড এইচডিপিই ফিটিং একটি ভিন্ন ঝুঁকির পরিচয় দেয়: থ্রেড দেয়ালে কেটে যায়। ফিউশন জয়েন্টে কাজ করে এমন একটি পাতলা-প্রাচীরের SDR একই চাপে থ্রেডযুক্ত সংযোগের জন্য উপযুক্ত নাও হতে পারে। কম্প্রেশন ফিটিংগুলি যান্ত্রিক এবং একটি সন্নিবেশ, বাদাম এবং সিলের উপর নির্ভর করে। তাদের চাপের রেটিং পাইপ রেটিং থেকে কম হতে পারে, তাই একা পাইপের SDR এর চেয়ে ফিটিং এর নিজস্ব রেটিং পরীক্ষা করুন।
ভালভ এবং রূপান্তর টুকরা
ভালভ, ফ্ল্যাঞ্জ অ্যাডাপ্টর এবং ধাতব থেকে প্লাস্টিকের রূপান্তরগুলি প্রায়শই ব্যবহারিক চাপের সীমা নির্ধারণ করে। একটি বল ভালভের একটি PN রেটিং থাকতে পারে যা পাইপের চেয়ে কম, অথবা এর ফিউশন প্রান্তগুলি এর শরীর থেকে আলাদাভাবে রেট করা হতে পারে। একটি ফ্ল্যাঞ্জ অ্যাডাপ্টার যথেষ্ট শক্তিশালী হতে পারে, তবে ব্যাকিং রিং এবং বোল্ট গ্রেড সমাবেশকে সীমিত করতে পারে। প্রতিটি উপাদানের চাপ শ্রেণী পরীক্ষা করুন, শুধুমাত্র পাইপ এবং প্রধান ফিটিং নয়।
আবেদনের পরিস্থিতি: কোন SDR ফিট করে কোন দায়িত্ব
সঠিক SDR লাইন কি করে তার উপর নির্ভর করে। একটি জলের প্রধান, একটি সেচ শিরোনাম, একটি গ্যাস লাইন, একটি স্লারি লাইন, এবং একটি নিষ্কাশন স্ট্যাক একই ডিজাইনের খাম ভাগ করে না। প্রারম্ভিক পয়েন্ট সেট করতে অ্যাপ্লিকেশনটি ব্যবহার করুন, তারপর তাপমাত্রা, ঢেউ এবং জয়েন্ট পদ্ধতি দিয়ে যাচাই করুন।
পৌরসভার পানির মেইন
PE100 SDR 11 বা SDR 17 মাথা এবং বৃদ্ধির উপর নির্ভর করে সাধারণ। SDR 11 আরো চাপ মার্জিন দেয়; SDR 17 নিম্নচাপ বিতরণের জন্য উপযুক্ত হতে পারে। ডিরেটিংয়ের পরে ডিজাইনের চাপ নিশ্চিত করুন এবং প্রতিটি ট্রানজিশনে ফিটিং এসডিআর পরীক্ষা করুন।
সেচ ও কৃষি
SDR 17 এবং SDR 21 হল নিম্ন-চাপ বিতরণের জন্য ঘন ঘন শুরুর পয়েন্ট। পাম্প স্টার্টআপ, ভালভ বন্ধ, এবং অমসৃণ ভূখণ্ড ঢেউ তৈরি করতে পারে যা স্ট্যাটিক হেডের চেয়ে অনেক বেশি। শুধুমাত্র পাম্প বক্ররেখা থেকে আকার না.
শিল্প এবং খনির
SDR 7.4, SDR 9, বা SDR 11 উচ্চ-চাপের স্লারি, প্রসেস ওয়াটার, বা ডিউটি ডিউটির জন্য প্রয়োজন হতে পারে। ঘর্ষণ এবং রাসায়নিক এক্সপোজার পরিষেবা জীবন পরিবর্তন করতে পারে, তাই চাপ রেটিং স্পেসিফিকেশনের শুধুমাত্র একটি অংশ।
নিষ্কাশন এবং সাইফন সিস্টেম
এসডিআর 26, SDR 32, or SDR 41 may be adequate for low-pressure drainage, but siphon drainage can see vacuum and dynamic effects. Check stiffness, support spacing, and the fitting design rather than assuming a thin wall is always acceptable.
গ্যাস বিতরণের জন্য, নকশার নিয়মগুলি সাধারণত জলের চেয়ে কঠোর হয়। একটি PE100 SDR 11 লাইন মাঝারি-চাপের গ্যাসে ব্যবহার করা যেতে পারে, তবে গভর্নিং কোড, নিরাপত্তা ফ্যাক্টর এবং ফিটিং যোগ্যতা একটি সাধারণ PN নম্বরের চেয়ে বেশি গুরুত্বপূর্ণ। রাসায়নিক লাইনের জন্য, রাসায়নিক সামঞ্জস্যের পাশাপাশি চাপের জন্য রজন নির্বাচন করা প্রয়োজন হতে পারে। একটি আদর্শ PE100 জলের রেটিং স্বয়ংক্রিয়ভাবে প্রতিটি তাপমাত্রায় প্রতিটি রাসায়নিককে কভার করে না।
একটি ব্যবহারিক পরীক্ষা হল ডিজাইনের খামটি এক লাইনে লিখতে হবে: তরল, সর্বোচ্চ তাপমাত্রা, নকশা চাপ, ঢেউ চাপ, ভ্যাকুয়াম, কবরের গভীরতা এবং যৌথ পদ্ধতি। যদি তাদের মধ্যে কোনোটি অনুপস্থিত থাকে, তাহলে SDR নির্বাচন অসম্পূর্ণ। ফিটিং প্যাকেজটি শুধুমাত্র পাইপ লেবেলের বিরুদ্ধে নয়, একই লাইনের বিরুদ্ধে পরীক্ষা করা উচিত।
একটি ব্যবহারিক নির্বাচন কর্মপ্রবাহ
একটি নির্ভরযোগ্য SDR নির্বাচন একটি ক্রম অনুসরণ করে। একটি ধাপ এড়িয়ে যাওয়া সাধারণত ঝুঁকিকে ক্ষেত্রের দিকে নিয়ে যায়, যেখানে সংশোধন করা বেশি ব্যয়বহুল।
- ঢেউ এবং ভ্যাকুয়াম সহ নকশা চাপ সংজ্ঞায়িত করুন। শুধুমাত্র স্বাভাবিক অপারেটিং চাপ ব্যবহার করবেন না।
- সর্বোচ্চ অপারেটিং তাপমাত্রা এবং উচ্চ-তাপমাত্রা ইভেন্টের সময়কাল সংজ্ঞায়িত করুন।
- পলিথিন গ্রেড নিশ্চিত করুন: PE100 বা PE80, এবং কোনো প্রকল্প-নির্দিষ্ট রজন প্রয়োজনীয়তা।
- মান দ্বারা প্রয়োজনীয় তাপমাত্রা হ্রাস এবং যে কোনও রাসায়নিক ডিরেটিং প্রয়োগ করুন।
- শুধুমাত্র সরবরাহকারীর স্টক তালিকা থেকে নয়, স্ট্যান্ডার্ড টেবিল থেকে SDR মানের একটি সংক্ষিপ্ত তালিকা নির্বাচন করুন।
- রিডুসার এবং শাখা সহ প্রতিটি আউটলেটের পাইপের সাথে ফিটিং SDR এবং গ্রেডের সাথে মিল করুন।
- যৌথ পদ্ধতি এবং ভালভ, ফ্ল্যাঞ্জ এবং ট্রানজিশনের চাপ শ্রেণী পরীক্ষা করুন।
- রিলিজের আগে স্ট্যান্ডার্ড, টেস্ট রিপোর্ট, ব্যাচ ট্রেসেবিলিটি এবং ফিউশন পদ্ধতি যাচাই করুন।
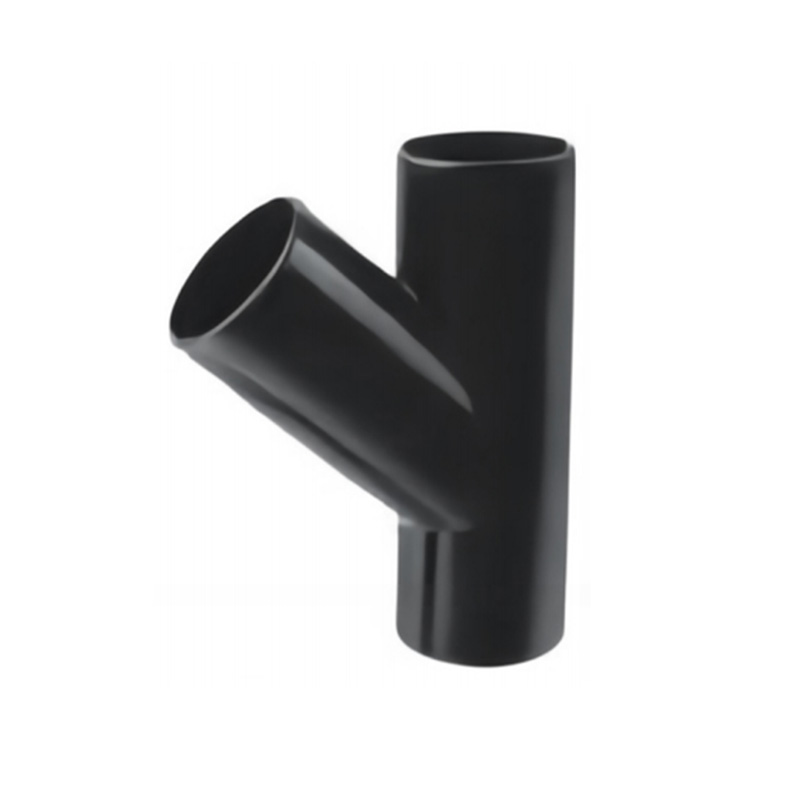
 শাখা সংযোগের জন্য HDPE বাট ফিউশন সমান টি গরম-গলিত বাট-ফিউশন শাখা সংযোগের জন্য এই সমান টি ব্যবহার করুন; এর আকার এবং SDR বিকল্পগুলি প্রকৃত পাইপ সংমিশ্রণের সাথে একটি ফিউশন ট্রায়াল পরিকল্পনা করতে সহায়তা করে। পণ্য দেখুন →
একটি উচ্চ-চাপ লাইনের জন্য, প্রকৃত পাইপ এবং ফিটিং সংমিশ্রণের সাথে একটি ফিউশন ট্রায়াল যোগ করুন। ট্রায়ালে পরিকল্পিত মেশিন, গরম করার চক্র, মুখোমুখি সরঞ্জাম এবং শীতল করার সময় অন্তর্ভুক্ত করা উচিত। গুটিকা এবং ফিউশন ইন্টারফেস পরিদর্শন করুন, এবং প্রকল্প ফাইলের সাথে ট্রায়াল রেকর্ড রাখুন। ইলেক্ট্রোফিউশনের জন্য, ওয়েল্ডিং মেশিনের ক্রমাঙ্কন এবং ফিটিং ব্যাচের সন্ধানযোগ্যতা নিশ্চিত করুন।
এসডিআর নির্বাচনে সাধারণ ভুল
- শুধুমাত্র বাইরের ব্যাস দ্বারা নির্বাচন. দুটি পাইপ একই বাইরের ব্যাস ভাগ করতে পারে এবং বিভিন্ন প্রাচীর বেধ এবং SDR থাকতে পারে।
- একটি SDR 11 পাইপে একটি SDR 17 ফিটিং করা। অংশগুলি স্পিগটে ফিট হতে পারে তবে ফিউশন ইন্টারফেস এবং প্রাচীর বিভাগটি ভুল।
- তাপমাত্রা হ্রাস উপেক্ষা করা। 20°C এ PN16 রেটিং 50°C এ PN16 রেটিং নয়।
- PE80 ফিটিং এর সাথে PE100 পাইপ মেশানো। জয়েন্ট ডিজাইন চাপ বিকাশ নাও হতে পারে, এমনকি একই SDR সঙ্গে.
- পাতলা-প্রাচীর SDR-এ থ্রেডেড ফিটিং ব্যবহার করা। থ্রেড কার্যকরী প্রাচীর হ্রাস করে এবং একটি ফুটো পথ বা একটি চাপ ঘনত্ব তৈরি করতে পারে।
- সব ফিউশন ফিটিং একই চাপ রেটিং আছে অনুমান. একটি ছাঁচযুক্ত টি, একটি মেশিনযুক্ত ফ্ল্যাঞ্জ অ্যাডাপ্টর এবং একটি ভালভের বিভিন্ন সীমা থাকতে পারে।
- ঢেউ এবং ভ্যাকুয়াম ভুলে যাওয়া। পাম্প স্টার্টআপ, ভালভ বন্ধ, এবং সাইফন নিষ্কাশন স্থির চাপের বাইরে সিস্টেমটিকে লোড করতে পারে।
- ব্যাচ যাচাইকরণ এড়িয়ে যাচ্ছে। একটি শংসাপত্র যা ব্যাচের উল্লেখ করে না যদি একটি জয়েন্ট ব্যর্থ হয় তবে রক্ষা করা কঠিন।
এই ভুলগুলির বেশিরভাগই এক পৃষ্ঠার স্পেসিফিকেশনের সাথে এড়ানো যায়। স্পেসিফিকেশনে পাইপ এসডিআর, ফিটিং এসডিআর, রজন গ্রেড, ডিজাইনের চাপ, নকশা তাপমাত্রা, জয়েন্ট পদ্ধতি এবং গ্রহণযোগ্যতার মান উল্লেখ করা উচিত। এই পৃষ্ঠাটি একটি সাধারণ ক্যাটালগ নোটের চেয়ে বেশি কার্যকর কারণ এটি অর্ডার দেওয়ার আগে প্রকল্প দলকে মিথস্ক্রিয়া সমাধান করতে বাধ্য করে।
প্রকিউরমেন্ট চেকলিস্ট: অর্ডার করার আগে কি নিশ্চিত করতে হবে
ক্রয় হল যেখানে প্রযুক্তিগত অভিপ্রায় একটি শারীরিক চালান হয়ে যায়। একটি ফিটিং অঙ্কন সঠিক হতে পারে এবং এখনও ভুল গ্রেড, ভুল প্যাকেজিং, বা প্রকল্পের সাথে মেলে না এমন একটি ব্যাচ রেকর্ড নিয়ে আসতে পারে৷ পণ্য এবং প্রমাণ উভয়ই কভার করে এমন একটি চেকলিস্ট ব্যবহার করুন।
রজন গ্রেড
লিখিতভাবে PE100 বা PE80 নিশ্চিত করুন। ব্যাচ শংসাপত্রের জন্য জিজ্ঞাসা করুন এবং এটি কেবল পাইপ নয়, ফিটিংগুলির সাথে মেলে কিনা তা পরীক্ষা করুন৷
SDR ম্যাচ
আকার, প্রকার এবং SDR দ্বারা প্রতিটি ফিটিং তালিকা করুন। আউটলেট দ্বারা রিডিউসার এবং টিস আউটলেট পরীক্ষা করুন। একটি জেনেরিক "HDPE এর জন্য উপযুক্ত" বিবৃতি গ্রহণ করবেন না।
চাপ ক্লাস
সার্জ এবং ভ্যাকুয়াম সহ ডিজাইন তাপমাত্রায় PN চেক করুন। পাইপ রেটিং থেকে আলাদাভাবে ভালভ এবং ফ্ল্যাঞ্জ রেটিং নিশ্চিত করুন।
যৌথ পদ্ধতি
স্টেট বাট ফিউশন, ইলেক্ট্রোফিউশন, সকেট ফিউশন, থ্রেডেড বা কম্প্রেশন। প্রতিটি পদ্ধতির বিভিন্ন ক্ষেত্রের প্রয়োজনীয়তা এবং পরিদর্শন পয়েন্ট রয়েছে।
ট্রেসেবিলিটি
ব্যাচ নম্বর, পরীক্ষার রিপোর্ট এবং প্যাকিং তালিকার জন্য জিজ্ঞাসা করুন যা ফিটিংগুলিকে প্রকল্পের সাথে সংযুক্ত করে। ফিউশন লগ সহ রেকর্ড রাখুন।
প্যাকেজিং এবং হ্যান্ডলিং
মেশিনযুক্ত ফিউশন পৃষ্ঠগুলির দূষণ এবং প্রভাব থেকে সুরক্ষা প্রয়োজন। আগমনের সময় প্যাকেজিং পদ্ধতি এবং স্টোরেজ শর্তাবলী নিশ্চিত করুন।
 পাইপলাইনে প্রবাহ নিয়ন্ত্রণের জন্য শিল্প বল ভালভ বিচ্ছিন্নতা পয়েন্টগুলির জন্য, এই শিল্প বল ভালভের চাপ শ্রেণী এবং সংযোগের মানকে এর সিলিং এবং প্রবাহ-নিয়ন্ত্রণ বৈশিষ্ট্যগুলির সাথে পর্যালোচনা করুন। পণ্য দেখুন →
বিচ্ছিন্নতা পয়েন্টের জন্য, একই সময়ে ভালভ চাপ শ্রেণী এবং সংযোগের ধরন উল্লেখ করুন। ফিউশন প্রান্ত সহ একটি বল ভালভ অবশ্যই পাইপ SDR এর সাথে মিলবে, যখন ভালভের বডি অবশ্যই ডিজাইনের চাপ মেটাতে হবে। যদি ভালভ একটি ভিন্ন কানেকশন স্ট্যান্ডার্ডের সাথে সরবরাহ করা হয়, তাহলে ট্রানজিশন পিসটি চাপ খামের অংশ হয়ে যায় এবং মূল ফিটিং এর মতো একই যত্নের সাথে পর্যালোচনা করা উচিত।
Fengfeng কিভাবে SDR-ম্যাচড ফিটিং সাপ্লাই সমর্থন করে
Zhejiang Fengfeng Pipe Industry Co., Ltd. Zhejiang এর Zhuji থেকে 2002 সাল থেকে HDPE পাইপিং পণ্য তৈরি করেছে। পণ্যের পরিসরে বাট ফিউশন ফিটিং, ইলেক্ট্রোফিউশন ফিটিং, সকেট ফিউশন ফিটিং, এইচডিপিই থ্রেডেড ফিটিংস, পিই এবং পিপি কম্প্রেশন ফিটিংস, ভালভ, ওয়েল্ডিং মেশিন, সাইফন ড্রেনেজ ফিটিং এবং ফিশ কেজ ব্র্যাকেট রয়েছে। যখন একটি প্রকল্পের জন্য কনুই, টিজ, রিডিউসার, কাপলার এবং ট্রানজিশন জুড়ে একটি সামঞ্জস্যপূর্ণ SDR এবং গ্রেড প্রয়োজন তখন সেই প্রস্থটি গুরুত্বপূর্ণ।
কোম্পানিটি ISO9001:2000 মান ব্যবস্থাপনা এবং ISO14001 পরিবেশ ব্যবস্থাপনা সিস্টেমের অধীনে কাজ করে। পণ্যগুলিকে PICC-বীমাকৃত হিসাবে বর্ণনা করা হয়েছে, এবং উপযুক্ত পরিষেবার শর্তে পণ্যের জীবন দাবি 50 বছরেরও বেশি। সেই বিবৃতিগুলি কেবল তখনই কার্যকর হয় যদি সেগুলি প্রকৃত ব্যাচ এবং স্পেসিফিকেশনের সাথে সংযুক্ত থাকে। প্রকল্প সরবরাহের জন্য, ব্যবহারিক মান হল পাইপ SDR-এর সাথে ফিটিং SDR-এর সাথে মিল করা, রজন গ্রেড সামঞ্জস্যপূর্ণ রাখা, এবং ইনস্টলার ফিউশন রিপোর্টের সাথে ফাইল করতে পারে এমন রেকর্ড প্রদান করা।
রপ্তানি আদেশের জন্য, প্যাকেজিং এবং পৃষ্ঠ সুরক্ষা মনোযোগ প্রাপ্য। ফিউশন সারফেস অবশ্যই পরিষ্কার থাকতে হবে এবং ট্রানজিটের সময় মেশিনযুক্ত প্রান্তগুলিকে ডেন্ট করা উচিত নয়। একজন সরবরাহকারী যে এটি বোঝে সে প্রতিটি ফিটিংকে জেনেরিক হার্ডওয়্যার আইটেম হিসাবে বিবেচনা করার পরিবর্তে আকার এবং সংযোগের ধরণ দ্বারা প্যাক করবে। এটি সাইটের পুনর্ব্যবহার হ্রাস করে এবং ইনস্টলেশন ক্রুকে যোগ্য পদ্ধতির মধ্যে ফিউশন চক্র রাখতে সহায়তা করে।
আপনি যদি একটি পাইপ শিডিউলের সাথে একটি ফিটিং সময়সূচী সারিবদ্ধ করতে চান, তাহলে পাইপ SDR, নকশা তাপমাত্রা এবং যৌথ পদ্ধতি দিয়ে শুরু করুন। তারপর ফিটিং পরিসীমা এবং ব্যাচ ডকুমেন্টেশন নিশ্চিত করুন. আপনি পারেন উত্পাদন এবং গুণমান সিস্টেম সম্পর্কে আরও জানুন অনুসন্ধান প্রকাশ করার আগে পণ্য পরিসীমা পিছনে.
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
10 বারের HDPE জলের লাইনের জন্য আমার কী SDR দরকার?
20°C তাপমাত্রায় PE100 জলের জন্য, SDR 17 হল প্রায় PN10। যদি সর্বোচ্চ অপারেটিং তাপমাত্রা বেশি হয়, বা উত্থান উল্লেখযোগ্য হয়, তাহলে একটি নিম্ন SDR নির্বাচন করুন যেমন 13.6 বা 11 এবং ডিরেটেড প্রেসার যাচাই করুন। গরম বা ঢেউ-প্রবণ লাইনের জন্য ডিজাইন রেটিং হিসেবে 20°C রেটিং ব্যবহার করবেন না।
আমি কি SDR 11 পাইপে SDR 17 ফিটিং ব্যবহার করতে পারি?
না। ফিটিং SDR পাইপ SDR-এর সাথে মেলে। বাইরের ব্যাস একই রকম হতে পারে, কিন্তু দেয়ালের বেধ এবং ফিউশন ইন্টারফেস ভিন্ন। একটি অমিল একটি অসম্পূর্ণ জয়েন্ট বা একটি স্ট্রেস ঘনত্ব তৈরি করতে পারে যা চাপের মধ্যে পরে দেখা যায়।
একটি নিম্ন SDR সবসময় একটি ভাল পছন্দ মানে?
সবসময় নয়। একটি নিম্ন SDR একটি মোটা প্রাচীর এবং একটি উচ্চ চাপ রেটিং দেয়, কিন্তু এটি আরও খরচ করে, আরও বেশি ওজন করে এবং একই বাইরের ব্যাসের জন্য বোর কমিয়ে দেয়। সঠিক পছন্দ হল সর্বনিম্ন চাপের শ্রেণী যা প্রয়োজনীয় মার্জিনের সাথে ডিজাইনের খামকে সন্তুষ্ট করে, সবচেয়ে ঘন প্রাচীর উপলব্ধ নয়।
SDR 11 HDPE এর চাপের রেটিং কত?
20°C তাপমাত্রায় PE100 জলের জন্য, SDR 11 হল প্রায় PN16। PE80 এর জন্য, একই SDR প্রায় PN12.5। প্রকৃত রেটিং মান, তাপমাত্রা এবং ডিজাইন ফ্যাক্টরের উপর নির্ভর করে, তাই নির্দিষ্ট রজন এবং প্রয়োগের মান নিশ্চিত করুন।
এইচডিপিই ফিটিং কি পাইপের মতো একই চাপের রেটিং আছে?
শুধুমাত্র যখন ফিটিং একই SDR, একই পলিথিন গ্রেড এবং একটি যোগ্য জয়েন্ট থাকে। কিছু জিনিসপত্র, বিশেষ করে থ্রেডেড ফিটিং, ভালভ এবং ট্রানজিশনের নিজস্ব চাপের সীমা থাকে। সমাবেশে সর্বনিম্ন-রেটেড উপাদান পরীক্ষা করুন, শুধুমাত্র পাইপ নয়।
আমি কিভাবে যাচাই করব যে ফিটিংটি সত্যিই PE100?
রজন গ্রেড, ব্যাচ সার্টিফিকেট এবং ট্রেসেবিলিটি রেকর্ডের জন্য জিজ্ঞাসা করুন। পরীক্ষা করুন যে শংসাপত্রটি সরবরাহ করা ব্যাচের উল্লেখ করে, জেনেরিক পণ্য পরিবার নয়। সমালোচনামূলক কাজের জন্য, মানের পরিকল্পনায় ইনকামিং পরিদর্শন এবং একটি ফিউশন ট্রায়াল অন্তর্ভুক্ত করুন।
আমি কি PE80 ফিটিং এর সাথে PE100 পাইপ মিশ্রিত করতে পারি?
এটি চাপ পরিষেবার জন্য সুপারিশ করা হয় না. দুটি গ্রেডের আলাদা ন্যূনতম প্রয়োজনীয় শক্তি রয়েছে এবং ফিউশনের সময় ভিন্নভাবে আচরণ করতে পারে। ম্যাচিং গ্রেড এবং SDR ব্যবহার করুন এবং প্রকৃত সংমিশ্রণের জন্য যৌথ পদ্ধতি নিশ্চিত করুন।
চাপ ছাড়াও প্রয়োজনীয় এসডিআর আর কি পরিবর্তন করে?
তাপমাত্রা, রাসায়নিক এক্সপোজার, ঢেউ এবং ভ্যাকুয়াম, কবরের গভীরতা, ঘর্ষণ, পরিষেবা জীবন এবং যৌথ পদ্ধতি সবই নির্বাচনকে প্রভাবিত করে। মাটির উপরে থাকা রাসায়নিক লাইন বা সাইফন নিষ্কাশন ব্যবস্থার জন্য একটি চাপা জলের প্রধানের জন্য সঠিক ফিটিং ভুল হতে পারে৷
যোগাযোগ রাখুন
আমাদের সম্পর্কে
Zhejiang Fengfeng Pipe Industry Co., Ltd. দক্ষ একক স্ক্রু ইনজেকশন ব্যবহার করে উচ্চ জন্য ছাঁচনির্মাণ মেশিন উত্পাদনশীলতা এবং কম শক্তি ব্যবহার।
পণ্য লিঙ্ক
যোগাযোগ
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

নং 21, মার্কেট রোড, দিয়াঙ্কু টাউন, ঝুজি সিটি, শাওক্সিং সিটি, ঝেজিয়াং প্রদেশ, চীন