শিল্প খবর

এইচডিপিই পাইপ ফিটিং এর ধরন: সংযোগ, আকার এবং নির্বাচনের জন্য একটি সম্পূর্ণ নির্দেশিকা
 2026.09.14
 শিল্প খবর
সংক্ষিপ্ত উত্তর: HDPE পাইপ ফিটিং সংযোগ পদ্ধতি এবং ফাংশন দ্বারা বিভক্ত করা হয়. সংযোগ পদ্ধতির মধ্যে রয়েছে বাট ফিউশন, ইলেক্ট্রোফিউশন, সকেট ফিউশন, থ্রেডেড, কম্প্রেশন এবং ফ্ল্যাঞ্জড ধরনের। ফাংশন বিভাগে কনুই, টিজ, রিডিউসার, এন্ড ক্যাপ, ফ্ল্যাঞ্জ এবং অ্যাডাপ্টার রয়েছে। উভয় মাত্রার ফ্যাক্টরি-ফ্লোর বোধগম্যতাই একটি মসৃণ ইনস্টলেশনকে সাইট রিওয়ার্ক থেকে আলাদা করে।
এইচডিপিই ফিটিংসের প্যালেট সহ একটি গুদামে দাঁড়িয়ে, চ্যালেঞ্জটি যন্ত্রাংশগুলি ভাল কিনা তা নয় - এটি হল দলটি সঠিক ফিটিং টাইপটি সঠিক পাইপ, চাপ শ্রেণি এবং কাজের সাইটের অবস্থার সাথে মিলেছে কিনা। 2002 সাল থেকে HDPE পাইপিং কম্পোনেন্ট তৈরি করা একজন প্রস্তুতকারক হিসেবে, আমরা সারা বিশ্বে একই ধরনের বিভ্রান্তি দেখেছি: বাট ফিউশন রিডুসারের পাশে বসা ইলেক্ট্রোফিউশন কাপলিং, কম্প্রেশন ইউনিয়নের সাথে মিশ্রিত থ্রেডেড অ্যাডাপ্টার, এবং কোনটি জলের লাইনের অন্তর্গত তা কেউ নিশ্চিত করতে পারেনি।
এই নির্দেশিকাটি একটি প্রস্তুতকারকের দৃষ্টিকোণ থেকে বিভিন্ন ধরণের HDPE পাইপ ফিটিং ব্যাখ্যা করে — প্রতিটি প্রকার আসলে কী করার জন্য তৈরি করা হয়েছে, কোথায় এটি সবচেয়ে ভাল কাজ করে, কী সহনশীলতা গুরুত্বপূর্ণ এবং কীভাবে ব্যয়বহুল অমিলগুলি এড়ানো যায়। এটি ব্যবহারিক শ্রেণীবিভাগ, শুধুমাত্র নামের তালিকা নয়।
এইচডিপিই পাইপ ফিটিংগুলি কী এবং কেন শ্রেণিবিন্যাস সিস্টেম গুরুত্বপূর্ণ
হাই-ডেনসিটি পলিথিন (HDPE) পাইপ ফিটিংস হল ইনজেকশন-মোল্ড করা বা তৈরি করা উপাদান যা পলিথিন পাইপলাইনে সংযোগ, বন্ধ, হ্রাস, সরানো বা প্রবাহ নিয়ন্ত্রণ করে। ধাতব জিনিসপত্রের বিপরীতে, এইচডিপিই ফিটিংগুলিকে পাইপের সাথে যুক্ত করার জন্য ডিজাইন করা হয়েছে - প্রায়শই দুটি পৃষ্ঠকে একসাথে গলিয়ে - যার অর্থ ফিটিংটি একটি অবিচ্ছিন্ন, ফুটো-মুক্ত পাইপ প্রাচীরের অংশ হয়ে যায়।
এইচডিপিই পাইপ ফিটিং এর শ্রেণীবিভাগ একাডেমিক নয়। ইনস্টলার, ক্রয়কারী দল এবং প্রকল্প প্রকৌশলীদের তিনটি প্রশ্নের উত্তর দেওয়ার জন্য একটি নির্ভরযোগ্য মানসিক মডেল প্রয়োজন:
- ফিটিং কিভাবে পাইপের সাথে যুক্ত হবে?
- ফিটিং কি জলবাহী বা নির্দেশমূলক ফাংশন পরিবেশন করে?
- কি চাপ রেটিং এবং মাত্রা মান সিস্টেম প্রযোজ্য?
প্রথম প্রশ্নটি সঠিকভাবে পান, এবং ইনস্টলেশন ক্রু জানে কোন মেশিন বা টুল আনতে হবে। দ্বিতীয় ডান পান, এবং পাইপলাইন লেআউট ফাংশন ডিজাইন হিসাবে. তৃতীয় অধিকার পান, এবং সিস্টেম একটি জোড় বা একটি থ্রেডেড জয়েন্ট এ ব্যর্থ হবে না। এই গাইডের বাকি অংশ সেই যুক্তি অনুসরণ করে।
ছয়টি সংযোগ পদ্ধতি: এইচডিপিই ফিটিং প্রকারের প্রথম মাত্রা
এইচডিপিই পাইপ ফিটিংগুলিকে শ্রেণীবদ্ধ করার একক সবচেয়ে গুরুত্বপূর্ণ উপায় হল তারা কীভাবে পাইপের সাথে সংযোগ করে। এইচডিপিই পিভিসি-র মতো দ্রাবক-সিমেন্টযুক্ত হয় না এবং এটি সাধারণত চাপ পাইপিংয়ের জন্য থ্রেড করা হয় না (যদিও নিম্ন-চাপ এবং ট্রানজিশন অ্যাপ্লিকেশনের জন্য থ্রেডযুক্ত এইচডিপিই ফিটিং বিদ্যমান)। পরিবর্তে, HDPE ছয়টি ব্যবহারিক সংযোগ পরিবারের উপর নির্ভর করে।
1. বাট ফিউশন ফিটিং
বাট ফিউশন হল 63 মিমি-এর উপরে এইচডিপিই পাইপের জন্য সর্বাধিক ব্যবহৃত জয়েনিং পদ্ধতি। পাইপ শেষ হয় এবং ফিটিং প্রান্তগুলি একটি ফিউশন মেশিনে আটকানো হয়, ফ্ল্যাট মুখোমুখি, হিটার প্লেটের বিপরীতে 200-210 ডিগ্রি সেলসিয়াস তাপমাত্রায় উত্তপ্ত হয়, তারপর নিয়ন্ত্রিত শক্তিতে একসাথে চাপ দেওয়া হয়। ফলাফল হল একটি মনোলিথিক জয়েন্ট — ফিটিং এবং পাইপ পলিথিনের একটি অবিচ্ছিন্ন অংশে পরিণত হয়।
আমাদের বাট ফিউশন ফিটিং সিরিজে কনুই, টিজ, রিডুসার, সমান এবং কমানো কাপলিং, এন্ড ক্যাপ এবং ফ্ল্যাঞ্জ অ্যাডাপ্টারগুলি DN63 থেকে DN1200 পর্যন্ত ব্যাসের মধ্যে রয়েছে। এগুলি হল পৌরসভার জল, বর্জ্য জল, গ্যাস এবং শিল্প লাইনের ওয়ার্কহরস।
সাধারণ শক্তি
ইলাস্টোমেরিক সীল নেই; রাসায়নিক-প্রতিরোধী জয়েন্ট; দীর্ঘমেয়াদী প্রসার্য শক্তি; সমাহিত এবং মাটির উপরে পাইপলাইনের জন্য উপযুক্ত।
সীমাবদ্ধতা
একটি বাট ফিউশন মেশিন এবং প্রশিক্ষিত অপারেটর প্রয়োজন; খুব ছোট ব্যাসের জন্য ব্যবহারিক নয় (DN20 এর নিচে); আঁটসাঁট কাজের জায়গা সহ পরিখাতে কঠিন।
2. ইলেক্ট্রোফিউশন ফিটিং
ইলেক্ট্রোফিউশন ফিটিংসের সকেট বা স্যাডেলে একটি ধাতব প্রতিরোধের তার থাকে। ফিটিংটি পাইপের প্রান্তে আটকে থাকে, একটি বিশেষ ঢালাই বাক্স তারের মধ্য দিয়ে কারেন্ট পাঠায় এবং পলিথিন গলে যায় এবং ফিউজ হয়ে যায়। ইলেক্ট্রোফিউশন হল মেরামতের জন্য পছন্দের পদ্ধতি, সীমাবদ্ধ স্থানের জন্য এবং ব্যাসের জন্য যেখানে একটি বড় বাট ফিউশন মেশিন বহন করা অবাস্তব।
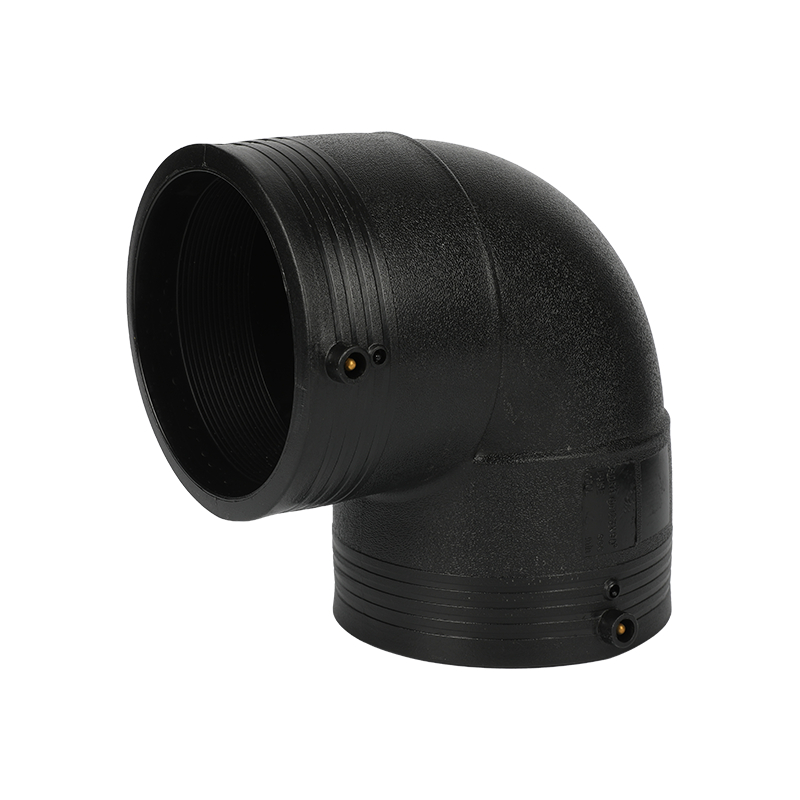
আমাদের ইলেক্ট্রোফিউশন সিরিজের মধ্যে রয়েছে কাপলার, টিজ, 45° এবং 90° কনুই, রিডুসার, ফ্ল্যাঞ্জ অ্যাডাপ্টার, ট্যাপিং স্যাডল এবং DN20 থেকে DN315 পর্যন্ত শেষ ক্যাপ। ইলেক্ট্রোফিউশন হল সবচেয়ে নিরাপদ পদ্ধতি যখন পাইপটি ইতিমধ্যেই কবর দেওয়া হয় এবং একটি নতুন শাখা বা মেরামতের কাপলিং যোগ করতে হবে।
3. সকেট ফিউশন ফিটিং
সকেট ফিউশন সাধারণত ছোট-ব্যাসের HDPE পাইপের জন্য ব্যবহৃত হয় (সাধারণত DN16–DN110)। পাইপ স্পিগটের বাইরের পৃষ্ঠ এবং সকেটের ভিতরের পৃষ্ঠটি সকেট ফিউশন টুল দিয়ে উত্তপ্ত করা হয়, তারপর একসাথে ঠেলে এবং ঠান্ডা হওয়া পর্যন্ত ধরে রাখা হয়। এটি দ্রুত, সহজ সরঞ্জাম প্রয়োজন, এবং পরিষ্কার পরিস্থিতিতে খুব নির্ভরযোগ্য।
আমাদের সকেট ফিউশন সিরিজ কাপলিং, কনুই, টিজ, ইউনিয়ন এবং ছোট-বোরের এইচডিপিই পাইপের জন্য অ্যাডাপ্টারগুলিকে কভার করে, যা প্রায়শই সংকুচিত এয়ার সিস্টেমে, জল চিকিত্সার ডোজিং লাইন এবং অ্যাকুয়াকালচার পাইপিংয়ে ব্যবহৃত হয়।
কোন থার্মাল ফিউশন পদ্ধতি বেছে নেওয়া উচিত?
বাট ফিউশন চয়ন করুন যখন:
- পাইপের ব্যাস DN63 এর উপরে
- লম্বা সোজা রানের জন্য সর্বোচ্চ জয়েন্ট শক্তি প্রয়োজন
- একটি ফিউশন মেশিন জয়েন্ট এ অবস্থান করা যেতে পারে
- প্রেসার ক্লাস PN10 বা তার বেশি
ইলেক্ট্রোফিউশন চয়ন করুন যখন:
- একটি বাট ফিউশন মেশিনের জন্য কাজের স্থান খুব আঁটসাঁট
- পাইপ ইতিমধ্যে ইনস্টল করা আছে, যেমন মেরামত কাজ
- শাখা সংযোগ বা স্যাডল ফিটিং প্রয়োজন হয়
- স্বয়ংক্রিয় ঢালাই মান নিয়ন্ত্রণ প্রয়োজন
সকেট ফিউশন চয়ন করুন যখন:
- DN16–DN110 ছোট-ব্যাসের পাইপ
- ভারী যন্ত্রপাতি ছাড়াই দ্রুত ম্যানুয়াল ইনস্টলেশন
- ওয়ার্কশপ ফেব্রিকেশন বা সীমাবদ্ধ পরিখার কাজ
- অ-গুরুত্বপূর্ণ পরিষেবার জন্য কম খরচে সংযোগ
4. থ্রেডেড এইচডিপিই ফিটিং
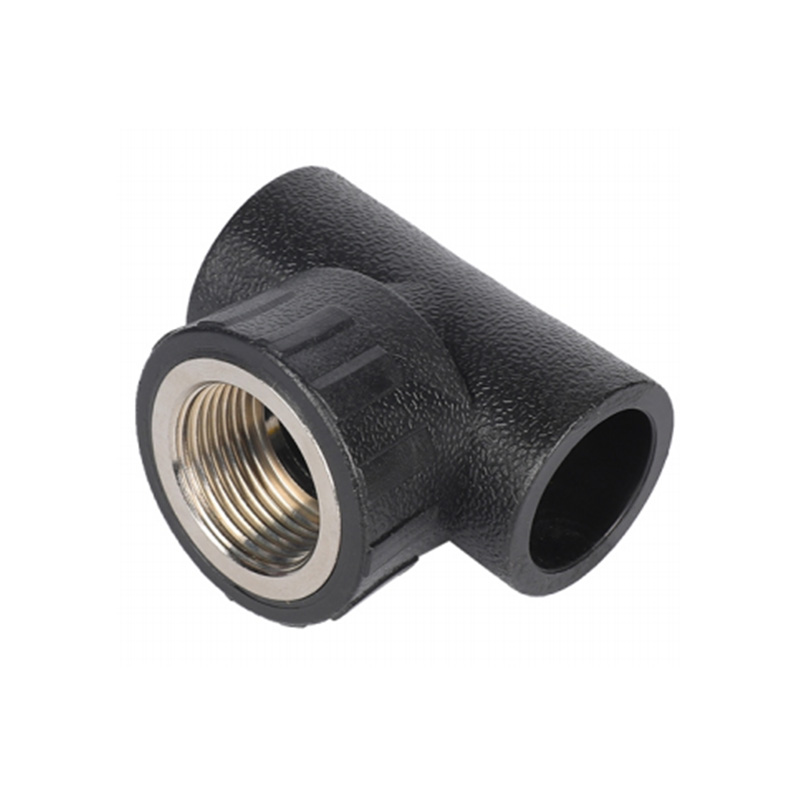
থ্রেডেড এইচডিপিই ফিটিং ব্যবহার করা হয় যেখানে একটি পলিথিন লাইনকে অবশ্যই একটি ধাতু, পিতল বা পিভিসি থ্রেডেড উপাদানের সাথে সংযোগ করতে হবে — উদাহরণস্বরূপ, একটি গেট ভালভ, একটি ওয়াটার মিটার বা একটি পাম্প ডিসচার্জ৷ সব-এইচডিপিই থ্রেডেড ফিটিং এবং মেটাল-ইনসার্ট থ্রেডেড ফিটিং রয়েছে। এইচডিপিই থ্রেডগুলি প্রতি এনগেজমেন্টের জন্য ধাতব থ্রেডের মতো শক্তিশালী নয়, তাই এই ফিটিংগুলি সাধারণত ফিউজড জয়েন্টের তুলনায় কম কাজের চাপের জন্য রেট করা হয়।
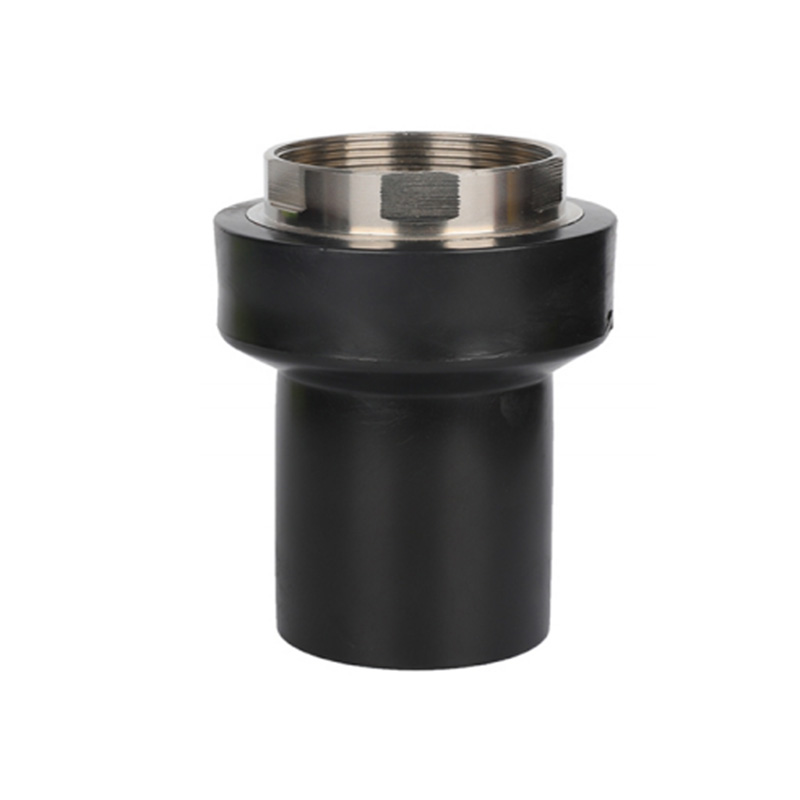
কোম্পানির এইচডিপিই থ্রেডেড ফিটিং সিরিজের মধ্যে রয়েছে পুরুষ এবং মহিলা অ্যাডাপ্টার, কনুই, টিস, ইউনিয়ন এবং কাপলিং। পৃথক বাট-থ্রেডেড ফিটিং সিরিজটি একটি ফিউজড সকেট বা স্পগিগট প্রান্তকে একটি থ্রেডেড প্রান্তের সাথে একত্রিত করে, যা ইনস্টলারদের উভয় জগতের সেরা দেয়: পাইপের পাশে একটি ফিউজড পলিথিন সংযোগ এবং সরঞ্জামের পাশে একটি থ্রেডেড ট্রানজিশন৷
জেনে রাখা ভালো: থ্রেডেড এইচডিপিই ফিটিংগুলিকে ধাতুতে যুক্ত করার সময়, সর্বদা থ্রেড সিল টেপ বা একটি উপযুক্ত থ্রেড যৌগ ব্যবহার করুন। এইচডিপিই ফিটিংকে অতিরিক্ত টর্ক করবেন না — থ্রেড রুট ফাটতে পারে এবং লাইনে চাপ না দেওয়া পর্যন্ত সেই ব্যর্থতা দৃশ্যমান নাও হতে পারে।
5. কম্প্রেশন ফিটিং
কম্প্রেশন ফিটিংস এইচডিপিই পাইপের বাইরের দিকে একটি ও-রিং সিল এবং একটি কম্প্রেশন নাট দিয়ে আঁকড়ে ধরে, কোনো তাপের প্রয়োজন নেই। এগুলি অস্থায়ী সংযোগের জন্য, গ্রামীণ জল সরবরাহে পলি পাইপের জন্য, ড্রিপ সেচের জন্য এবং এমন পরিস্থিতিতে যেখানে একটি খোলা শিখা বা ওয়েল্ডিং মেশিন সাইটে অনুমোদিত নয় একটি ব্যবহারিক পছন্দ।
আমাদের PE/PP কম্প্রেশন ফিটিং পরিসীমা মেট্রিক এবং ইঞ্চি আকারে কাপলিং, কনুই, টিজ, এন্ড ক্যাপ এবং ট্রানজিশন অ্যাডাপ্টার কভার করে। যেহেতু সিলটি ফিউজড ইন্টারফেসের পরিবর্তে ও-রিং এবং গ্রিপ রিংয়ের উপর নির্ভর করে, তাই কম্প্রেশন ফিটিংগুলি সরানো এবং পুনরায় ব্যবহার করা সহজ - রক্ষণাবেক্ষণ এবং মৌসুমী ইনস্টলেশনের ক্ষেত্রে একটি দরকারী সম্পত্তি।
6. ফ্ল্যাঞ্জ অ্যাডাপ্টার এবং ফ্ল্যাঞ্জযুক্ত সংযোগ
ফ্ল্যাঞ্জ অ্যাডাপ্টারগুলিকে বাট-ফিউজ করা হয় বা এইচডিপিই পাইপে ইলেক্ট্রোফিউজ করা হয়, তারপর একটি ভাল্ব, পাম্প বা অন্য ফ্ল্যাঞ্জে সমাবেশকে বল্টাতে একটি আলগা ব্যাকিং ফ্ল্যাঞ্জ (সাধারণত ইস্পাত বা নমনীয় লোহা) ব্যবহার করা হয়। রক্ষণাবেক্ষণের জন্য উপাদানগুলিকে বিচ্ছিন্ন করার সময়, মাটির উপরে থাকা সরঞ্জামগুলির সাথে HDPE পাইপ সংযোগ করার সময়, বা যখন একটি HDPE লাইনকে একটি বিদ্যমান ফ্ল্যাঞ্জ নেটওয়ার্কে বাঁধতে হবে তখন ফ্ল্যাঞ্জযুক্ত সংযোগগুলি গুরুত্বপূর্ণ৷
একটি ফ্ল্যাঞ্জযুক্ত জয়েন্ট একটি ফিউজড জয়েন্টের চেয়ে উত্তেজনায় স্বভাবতই কম শক্তিশালী, তবে ভাঙার সহজতা প্রায়শই পাম্প স্টেশন এবং ভালভ বহুগুণে এই উদ্বেগকে ছাড়িয়ে যায়।
| সংযোগের ধরন | সাধারণ আকার পরিসীমা | সরঞ্জাম প্রয়োজন | যৌথ শক্তি | সেরা অ্যাপ্লিকেশন |
|---|---|---|---|---|
| বাট ফিউশন | DN63–DN1200 | বাট ফিউশন machine | সর্বোচ্চ, একচেটিয়া | পৌরসভার জল, গ্যাস, শিল্প |
| ইলেক্ট্রোফিউশন | DN20–DN315 | ইলেক্ট্রোফিউশন welding box | উচ্চ, একচেটিয়া | মেরামত, টাইট স্পেস, শাখা |
| সকেট ফিউশন | DN16–DN110 | সকেট ফিউশন heater | উচ্চ, একচেটিয়া | ছোট-বোর পাইপিং, ওয়ার্কশপ |
| থ্রেডেড | DN20–DN110 | রেঞ্চ, থ্রেড সিল | মাঝারি, চাপ সীমিত | ধাতব ভালভ/পাম্পে রূপান্তর |
| কম্প্রেশন | DN20–DN160 | স্প্যানার, কাটার টুল | মাঝারি, সীল নির্ভরশীল | সেচ, অস্থায়ী বা পুনরায় ব্যবহারযোগ্য জয়েন্টগুলোতে |
| ফ্ল্যাঞ্জযুক্ত | DN50–DN600 | বোল্ট, গ্যাসকেট, টর্ক রেঞ্চ | কম্প্রেশন উচ্চ, bolted | ভালভ, পাম্প, অপসারণযোগ্য সংযোগ |
স্ট্যান্ডার্ড ফিটিং জ্যামিতি: দ্বিতীয় মাত্রা
সংযোগ পদ্ধতি সেট হয়ে গেলে, HDPE পাইপ ফিটিং ধরনের দ্বিতীয় মাত্রা হল জ্যামিতি — আকৃতি এবং হাইড্রোলিক ফাংশন। প্রতিটি এইচডিপিই পাইপলাইন ফিটিং জ্যামিতির একটি অনুমানযোগ্য সেট ব্যবহার করে এবং তাদের নামকরণের নিয়মগুলি বোঝা ক্রম ত্রুটিগুলি এড়িয়ে যায়।
কনুই - দিক পরিবর্তন
কনুই একটি সংজ্ঞায়িত কোণে প্রবাহকে সরিয়ে দেয়। আদর্শ কোণগুলি হল 90°, 45° এবং 22.5°। দীর্ঘ-ব্যাসার্ধের কনুইগুলি উচ্চ-প্রবাহ বা স্লারি প্রয়োগের জন্য পছন্দ করা হয় কারণ তারা চাপ হ্রাস এবং পরিধান কমায়। কারখানায় তৈরি এইচডিপিই কনুই সমান-ব্যাসের আকারে এবং হ্রাস আকারে পাওয়া যায়, পরবর্তীটি, উদাহরণস্বরূপ, DN160 থেকে DN110 পর্যন্ত।
Tees — বিভক্ত বা একত্রিত প্রবাহ
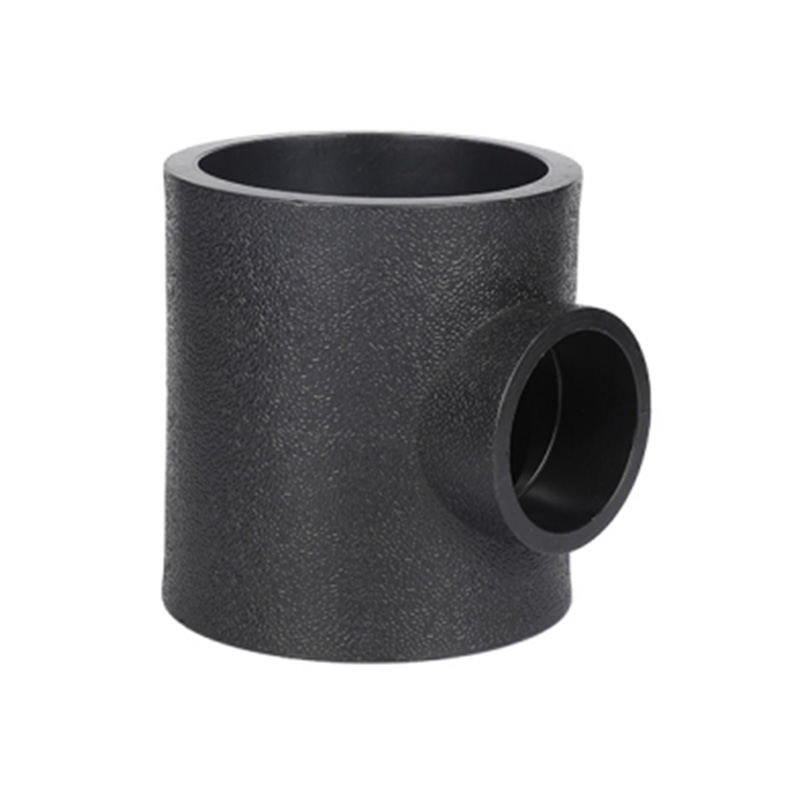
Tees এর একটি অক্ষে দুটি আউটলেট এবং একটি লম্ব পাশের আউটলেট রয়েছে। তারা সমান টিজ হিসাবে বিদ্যমান (তিনটিই একই ব্যাসের শেষ) এবং হ্রাসকারী টিজ (শাখা বা রান একটি ছোট ব্যাস)। নতুন PE100 পাইপ সিস্টেমে, কাটা পাইপ এবং স্যাডল ফিটিংস থেকে একটি টি তৈরি করার চেয়ে ইনজেকশন-মোল্ডড টি প্রায়ই পছন্দ করা হয় কারণ ঢালাই করা অংশে আরও অনুমানযোগ্য স্ট্রেস ডিস্ট্রিবিউশন রয়েছে।
Reducers — ব্যাস রূপান্তর
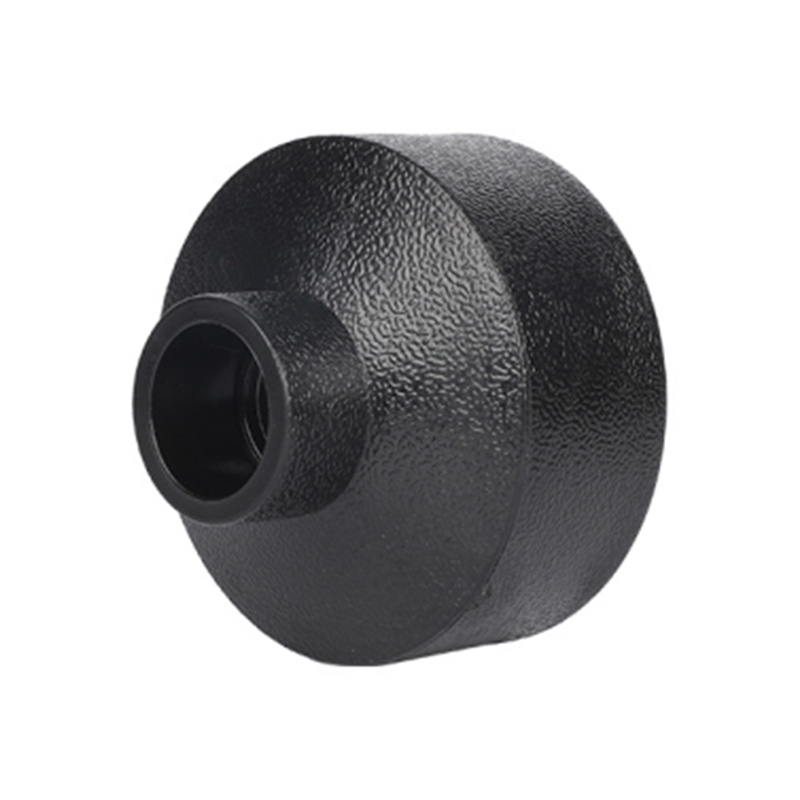
Reducers একটি পাইপ ব্যাস একটি ছোট একটি সংযোগ. এগুলি এককেন্দ্রিক হতে পারে — দুটি ব্যাসের অক্ষগুলি সারিবদ্ধ — বা অদ্ভুত — বাইরের পৃষ্ঠগুলি সারিবদ্ধ। এয়ার পকেট প্রতিরোধ করার জন্য পাম্প সাকশন লাইনে উন্মাদনা হ্রাসকারী সাধারণ। একটি রিডুসারকে একক টুকরো হিসাবে ইনজেকশন-ঢাকা বা বৃহত্তর পাইপ থেকে তৈরি করা যেতে পারে, তবে ছাঁচনির্মাণকারীগুলি চাপমুক্ত এবং চাপ পরিষেবাতে আরও নির্ভরযোগ্য।
এন্ড ক্যাপস — সিস্টেমের সমাপ্তি
শেষ ক্যাপগুলি একটি HDPE লাইনের শেষ বন্ধ করে। এগুলি প্রতিটি সংযোগ পদ্ধতির জন্য উপলব্ধ — বাট ফিউশন, ইলেক্ট্রোফিউশন, থ্রেডেড এবং কম্প্রেশন। একটি শেষ ক্যাপ অবশ্যই পাইপের মতো একই চাপ শ্রেণীর জন্য রেট করা উচিত এবং বৃহত্তর ব্যাসে, একটি শেষ ক্যাপকে সমর্থন করা প্রয়োজন হতে পারে। অস্থায়ী পাইপলাইনের কাজগুলিতে, একটি থ্রেডেড বা কম্প্রেশন এন্ড ক্যাপ দরকারী কারণ এটি পুনরায় খোলা যেতে পারে।
ফ্ল্যাঞ্জ অ্যাডাপ্টার - ফ্ল্যাঞ্জযুক্ত উপাদানগুলির সাথে সংযোগ করা
পূর্বে বর্ণিত হিসাবে, ফ্ল্যাঞ্জ অ্যাডাপ্টারগুলি HDPE পাইপের সাথে সংযুক্ত করা হয় এবং একটি আলগা ব্যাকিং ফ্ল্যাঞ্জের জন্য একটি সমতল মুখ প্রদান করে। ফ্ল্যাঞ্জ সারিবদ্ধকরণে তাদের জ্যামিতি গুরুত্বপূর্ণ: যদি দুটি ফ্ল্যাঞ্জ মুখ সমান্তরাল থেকে কয়েক মিলিমিটারের বেশি হয় তবে বোল্টের চাপ ঘনীভূত হয় এবং গ্যাসকেটটি বের হয়ে যেতে পারে।
ইউনিয়ন - দ্রুত সংযোগ বিচ্ছিন্ন
এইচডিপিই ইউনিয়নগুলি পাইপ না কেটে দুটি পাইপের অংশকে সংযোগ বিচ্ছিন্ন করার অনুমতি দেয়। এগুলি ফিল্টার, পাম্প এবং ফ্লো মিটারের আপস্ট্রিমে ব্যাপকভাবে ব্যবহৃত হয়। সমাহিত পাইপলাইনে, ইউনিয়নগুলি সাধারণত এড়ানো হয় কারণ ইলাস্টোমেরিক সীল একটি ফিউজড জয়েন্টের চেয়ে কম পরিষেবা জীবন থাকতে পারে।
অ্যাডাপ্টার এবং ট্রানজিশন ফিটিং
অ্যাডাপ্টারগুলি এইচডিপিই পাইপকে অন্যান্য উপকরণগুলির সাথে সংযুক্ত করে — পিভিসি, ইস্পাত, তামা বা নমনীয় লোহা — বা বিভিন্ন প্রান্তের সাথে, যেমন মহিলা থ্রেড, পুরুষ থ্রেড বা একটি ফ্ল্যাঞ্জ। যখন পাইপলাইনটি HDPE থেকে PVC-তে স্থানান্তর করতে হবে, তখন জেনেরিক থ্রেডেড অ্যাডাপ্টারের পরিবর্তে একটি সঠিক ট্রানজিশন ফিটিং ব্যবহার করুন; এটি পলিথিনের তাপীয় প্রসারণ এবং পিভিসি-এর দৃঢ়তার মধ্যে অমিল রোধ করে।
| ফিটিং টাইপ | ফাংশন | সাধারণ আকার (DN) | সাধারণ সেক্টর |
|---|---|---|---|
| 90° কনুই | দিক পরিবর্তন | 20-1200 | জল, নিষ্কাশন, গ্যাস, শিল্প |
| 45° কনুই | মৃদু দিক পরিবর্তন | 20-1200 | চাপা পাইপলাইন, তারের নালী |
| সমান টি | শাখা প্রবাহ | 20-630 | জল বন্টন, সেচ |
| টি কমানো | শাখা প্রবাহ to smaller line | 25×20–630×315 | জল সরবরাহ নেটওয়ার্ক |
| ঘনকেন্দ্রিক হ্রাসকারী | ব্যাস হ্রাস | 25×20–630×315 | পাম্প স্টেশন |
| উদ্ভট হ্রাসকারী | ব্যাস হ্রাস, avoid air pockets | 25×20–630×315 | পাম্প স্তন্যপান লাইন |
| শেষ টুপি | লাইন সমাপ্তি | 20-1200 | কালভার্ট শেষ, ভবিষ্যতের এক্সটেনশন |
| ফ্ল্যাঞ্জ অ্যাডাপ্টার | বোল্টেড সংযোগ | 50-600 | ভালভ, পাম্প, মাটির উপরে উদ্ভিদ |
| পুরুষ/মহিলা অ্যাডাপ্টার | থ্রেডেড transition | 20-110 | মিটার, পিতলের ভালভ, ট্যাপ |
| ইউনিয়ন | অপসারণযোগ্য জয়েন্ট | 20-110 | ফিল্টার, পাম্প, রক্ষণাবেক্ষণ পয়েন্ট |
ফিটিংস হিসাবে ভালভ?
ভালভ হল টেকনিক্যালি ফ্লো-কন্ট্রোল ডিভাইস, কিন্তু যেকোনো HDPE পাইপিং সিস্টেমে, এগুলিকে ফিটিংসের সাথে একসাথে অর্ডার করা হয় এবং দুটি ফিটিং সংযোগের মধ্যে ইনস্টল করা হয়। গেট ভালভ, প্রজাপতি ভালভ এবং বল ভালভ এইচডিপিই বা ফ্ল্যাঞ্জ প্রান্তের সাথে সরাসরি পলিথিন লাইনের সাথে একত্রিত হওয়ার জন্য উত্পাদিত হয়। আমরা আমাদের পণ্যের পরিসরে ভালভগুলি অন্তর্ভুক্ত করি কারণ একজন প্রকল্প ক্রেতার সম্পূর্ণ সংযোগ প্যাকেজ — পাইপ, ফিটিংস এবং ভালভ — একজন উত্পাদনকারী অংশীদার থেকে উত্স করতে সক্ষম হওয়া উচিত।
কীভাবে সঠিক এইচডিপিই পাইপ ফিটিং চয়ন করবেন: একটি নির্বাচন কাঠামো
এখন যেহেতু উভয় শ্রেণীবিভাগের মাত্রা স্পষ্ট, নির্বাচন একটি পাঁচ-পদক্ষেপ প্রক্রিয়া হয়ে ওঠে। এই পদক্ষেপগুলি একই রকম যা আমাদের প্রযুক্তিগত দল প্রযোজ্য হয় যখন কোনও গ্রাহক একটি পাইপ স্পেসিফিকেশন সহ একটি অনুরোধ পাঠান কিন্তু উপযুক্ত তালিকা নেই৷
ধাপ 1: চাপ শ্রেণী সংজ্ঞায়িত করুন
পাইপ এবং ফিটিংসের চাপের শ্রেণী PN (বারে নামমাত্র চাপ) বা SDR অনুপাতের মাধ্যমে প্রকাশ করা হয় — পাইপের বাইরের ব্যাস প্রাচীরের পুরুত্ব দ্বারা ভাগ করা হয়। একটি নিম্ন SDR মানে একটি ঘন প্রাচীর। উদাহরণস্বরূপ, SDR11 পাইপের একটি প্রাচীর PN16 এর জন্য যথেষ্ট পুরু আছে; SDR17 আনুমানিক PN10 এর সাথে মিলে যায়। ফিটিং অবশ্যই পাইপের মত একই SDR শ্রেণী থাকতে হবে। একটি উচ্চ SDR (পাতলা) পাইপে একটি নিম্ন SDR (পুরু) ফিটিং ব্যবহার করা ট্রানজিশনে চাপের ঘনত্ব তৈরি করতে পারে।
চিত্র 1 — সাধারণ HDPE SDR/PN পারস্পরিক সম্পর্ক
নিম্ন SDR = ঘন প্রাচীর = উচ্চ চাপ রেটিং। পাইপের মতো একই SDR সিরিজ থেকে সবসময় ফিটিং অর্ডার করুন।
ধাপ 2: মাত্রা মান মেলে
HDPE পাইপ মেট্রিক (ISO 4427 / EN 12201) এবং ইঞ্চি বা লোহার পাইপ আকার (IPS) সিরিজে উত্পাদিত হয়। একটি মেট্রিক DN110 পাইপের বাইরের ব্যাস 110 মিমি; একটি IPS 4" পাইপের বাইরের ব্যাস 114.3 মিমি। এই দুটি আকার বিনিময়যোগ্য নয়। 110 মিমি পাইপের জন্য ডিজাইন করা একটি ফিটিং 114.3 মিমি পাইপে সঠিকভাবে সিল বা ফিউজ করবে না। ফিটিং অর্ডার করার আগে সর্বদা পাইপের বাইরের ব্যাস নিশ্চিত করুন।
| নামমাত্র মেট্রিক আকার | মেট্রিক OD (মিমি) | আইপিএস আকার | আইপিএস ওডি (মিমি) |
|---|---|---|---|
| DN90 | 90 | 3" | 88.9 |
| DN110 | 110 | 4" | 114.3 |
| DN125 | 125 | — | — |
| DN160 | 160 | ৬" | 168.3 |
| DN200 | 200 | 8" | 219.1 |
ধাপ 3: সাইটের শর্ত অনুসারে সংযোগ পদ্ধতি নির্বাচন করুন
তিনটি প্রশ্ন জিজ্ঞাসা করুন। প্রথমত, একটি ফিউশন মেশিন কি শারীরিকভাবে জয়েন্টে পৌঁছাতে পারে? যদি না হয়, ইলেক্ট্রোফিউশন বা যান্ত্রিক কম্প্রেশন ব্যবহার করুন। দ্বিতীয়ত, যুগ্মটি কি ভবিষ্যতে ভেঙে ফেলার প্রয়োজন হবে? যদি হ্যাঁ, ফ্ল্যাঞ্জ বা কম্প্রেশন সংযোগ প্রয়োজন। তৃতীয়, জল হাতুড়ি সহ সর্বাধিক চাপ ক্ষণস্থায়ী কি? ফিউজড জয়েন্টগুলিই একমাত্র প্রকার যা পাইপের পূর্ণ চাপের রেটিং অর্জন করে, যখন থ্রেডেড এইচডিপিই ফিটিংসে সাধারণত নিম্ন চাপের সীমা থাকে।
ধাপ 4: তরল এবং পরিবেশ বিবেচনা করুন
এইচডিপিই অনেক বিস্তৃত রাসায়নিক পদার্থের বিরুদ্ধে প্রতিরোধী, তবে কিছু তরল — শক্তিশালী অক্সিডাইজিং অ্যাসিড, নির্দিষ্ট হাইড্রোকার্বন এবং ক্লোরিনযুক্ত দ্রাবক — পলিথিনে স্ট্রেস ফাটল সৃষ্টি করতে পারে, বিশেষ করে উচ্চ তাপমাত্রায়। রাসায়নিক সামঞ্জস্য এবং অপারেটিং তাপমাত্রা পরীক্ষা করুন। PE100 উপাদান PE80 এর তুলনায় অনুমোদিত চাপ পরিসীমা প্রসারিত করে। 30 ডিগ্রি সেলসিয়াসের উপরে তাপমাত্রায়, চাপের রেটিং অবশ্যই হ্রাস করা উচিত; 60 ডিগ্রি সেলসিয়াসের উপরে, পলিথিন পাইপ সিস্টেমগুলি একটি বিশেষ ব্যবস্থায় স্থানান্তরিত হয় যেমন PE-RT II, যা উচ্চ-তাপমাত্রার প্রয়োগের জন্য ডিজাইন করা হয়েছে।
ধাপ 5: একক দায়ী সরবরাহকারীর কাছ থেকে কিনুন
যখন একটি প্রকল্প একটি প্রস্তুতকারকের পাইপ ব্যবহার করে এবং অন্যের থেকে ফিটিং ব্যবহার করে, তখন ওয়ারেন্টি দাবি করা কঠিন এবং মাত্রিক অমিল সম্ভব। একটি প্রস্তুতকারক যে পাইপ এবং ফিটিংস উভয়ই উত্পাদন করে এবং প্রত্যয়িত করতে পারে যে উভয়ই সামঞ্জস্যপূর্ণ গলিত প্রবাহ সূচকের সাথে সামঞ্জস্যপূর্ণ PE উপাদান থেকে তৈরি, একটি উল্লেখযোগ্য প্রকল্প ঝুঁকি সরিয়ে দেয়।
ইনস্টলেশন গুণমান: এড়াতে সাতটি সাধারণ ভুল
ইনস্টলেশন নিয়ম উপেক্ষা করা হলে একটি ভালভাবে তৈরি ফিটিং এখনও ব্যর্থ হয়। আমাদের কারিগরি সহায়তা দল শত শত প্রকল্প জুড়ে লক্ষ্য করা সবচেয়ে ঘন ঘন ভুলগুলি নিম্নরূপ।
- জয়েন্ট পৃষ্ঠ পরিষ্কার করতে ব্যর্থ। পাইপের স্পিগটের ময়লা, আর্দ্রতা এবং গ্রীস গলে যাওয়াকে দূষিত করে। মানক প্রয়োজন একটি পরিষ্কার, শুষ্ক পৃষ্ঠ; একটি লিন্ট-মুক্ত কাপড় দিয়ে মুছুন এবং ফিটিং সরবরাহকারী দ্বারা নির্ধারিত না হলে দ্রাবক ব্যবহার করা এড়িয়ে চলুন।
- গরম করার সময় এবং তাপমাত্রা উপেক্ষা করা। চাপ না হওয়া পর্যন্ত কম উত্তপ্ত এবং অতিরিক্ত উত্তপ্ত জয়েন্ট উভয়ই একই রকম দেখায়। ওয়েল্ডিং মেশিনের ক্রমাঙ্কিত চক্র ব্যবহার করুন এবং ট্রেসেবিলিটির জন্য পরামিতিগুলি রেকর্ড করুন।
- কুলিং ফেজ সময় জয়েন্ট সরানো. পলিথিন ধীরে ধীরে স্ফটিক হয়ে যায়। নির্দিষ্ট শীতল সময়ের আগে জয়েন্টটিকে সরানো, ধাক্কা দেওয়া বা লোড করা অভ্যন্তরীণ চাপ তৈরি করে যা বছরের পর বছর নমনীয় ব্যর্থতার কারণ হতে পারে।
- ভুল মাপের সকেট বা স্পিগট ব্যবহার করা। একটি 110 মিমি ইলেক্ট্রোফিউশন ফিটিং কখনই 114.3 মিমি পাইপের উপর জোর করা উচিত নয়। এমনকি 0.5 মিমি এর একটি ছোট অমিলও ফিউশন জোনে শূন্যতা তৈরি করতে পারে।
- ওভার-টর্কিং থ্রেডেড এইচডিপিই ফিটিং। ব্যবহারিক নিয়ম: রেঞ্চে এক হাত, দুটি নয়। ধাতব থ্রেডগুলি টর্কের একটি ভগ্নাংশে HDPE থ্রেডগুলিকে বিকৃত করে যা একটি ধাতব ফিটিং সহ্য করতে পারে।
- উল্লম্ব রান সমর্থন না. HDPE ক্রমাগত লোড অধীনে creeps. ভারী ভালভ সহ উল্লম্ব এইচডিপিই লাইনের জন্য উপযুক্ত নোঙ্গর এবং ফিটিংগুলিতে প্রসার্য চাপ প্রতিরোধ করার জন্য সমর্থন প্রয়োজন।
- ব্যাকফিলিং করার আগে চাপ পরীক্ষা এড়িয়ে যাওয়া। পরিখা ঢেকে দেওয়ার আগে একত্রিত লাইনটি কাজের চাপের 1.5 গুণে পরীক্ষা করুন। সেই চাপে লিক হওয়া একটি জয়েন্ট যাইহোক পরিষেবাতে ব্যর্থ হবে, এবং পরিখা খোলা থাকলে এটি ঠিক করতে অনেক কম খরচ হয়।
কারখানার দৃষ্টিকোণ: আমরা আমাদের নিজস্ব উত্পাদন লাইনে জিনিসপত্র এবং পাইপ পরীক্ষা করি, তবে চূড়ান্ত জয়েন্টটি ইনস্টলার দ্বারা তৈরি করা হয়। এই কারণেই আমরা প্রতিটি চালানের সাথে পরিষ্কার ওয়েল্ডিং প্যারামিটার শীট অন্তর্ভুক্ত করি এবং প্রকল্প শুরু হওয়ার আগে গ্রাহকদের একটি বিনামূল্যে ইনস্টলেশন প্রশিক্ষণ সেশনের অনুরোধ করতে উত্সাহিত করি।
শিল্প দ্বারা বাস্তব-বিশ্ব অ্যাপ্লিকেশন
এইচডিপিই পাইপ ফিটিং ধরনের পছন্দ শেষ-ব্যবহার সেক্টরের উপর ব্যাপকভাবে নির্ভর করে। প্রতিটি সেক্টর সংযোগ পদ্ধতি এবং ফিটিং জ্যামিতির একটি ভিন্ন সংমিশ্রণকে অগ্রাধিকার দেয়।
পৌরসভার জল সরবরাহ
বাট ফিউশন এবং ইলেক্ট্রোফিউশন প্রাধান্য পায়। প্রেসার ক্লাস PN10–PN16, SDR17 বা SDR11। কনুই, টিজ এবং রিডিউসারগুলি অপরিহার্য জ্যামিতি। পাম্প স্টেশন এবং ভালভ চেম্বারে ফ্ল্যাঞ্জযুক্ত সংযোগগুলি উপস্থিত হয়।
কৃষি ও সেচ
DN63 পর্যন্ত ছোট-ব্যাসের লাইনের জন্য কমপ্রেশন ফিটিং এবং থ্রেডেড ফিটিং সাধারণ। ইলেক্ট্রোফিউশন প্রধান লাইন নেটওয়ার্কের জন্য ব্যবহৃত হয়। যে ফিটিংগুলি UV এক্সপোজার সহ্য করতে পারে এবং খামারের যন্ত্রপাতি থেকে মাঝে মাঝে প্রভাবগুলি সহ্য করতে পারে তা একটি ব্যবহারিক প্রয়োজন।
সামুদ্রিক জলজ পালন
পলিথিন হল সামুদ্রিক খাঁচা ব্যবস্থা এবং সমুদ্রের জল গ্রহণের লাইনগুলির জন্য আদর্শ পছন্দ, কারণ PE-তে লবণাক্ত জলের সামান্য প্রভাব রয়েছে। ভাসমান খাঁচা কাঠামোর জন্য আমরা যে বিশেষ পাইপ সমর্থন বন্ধনী এবং ফ্রেম সংযোগকারীগুলি তৈরি করি সেগুলির জন্য সাইক্লিক ওয়েভ লোডিংয়ের জন্য ইঞ্জিনিয়ারড ফিটিং প্রয়োজন। পাইপ ফ্রেম একত্রিত করতে সকেট ফিউশন এবং বাট ফিউশন ব্যবহার করা হয়।
ড্রেনেজ এবং বৃষ্টির জলের ব্যবস্থা তৈরি করা
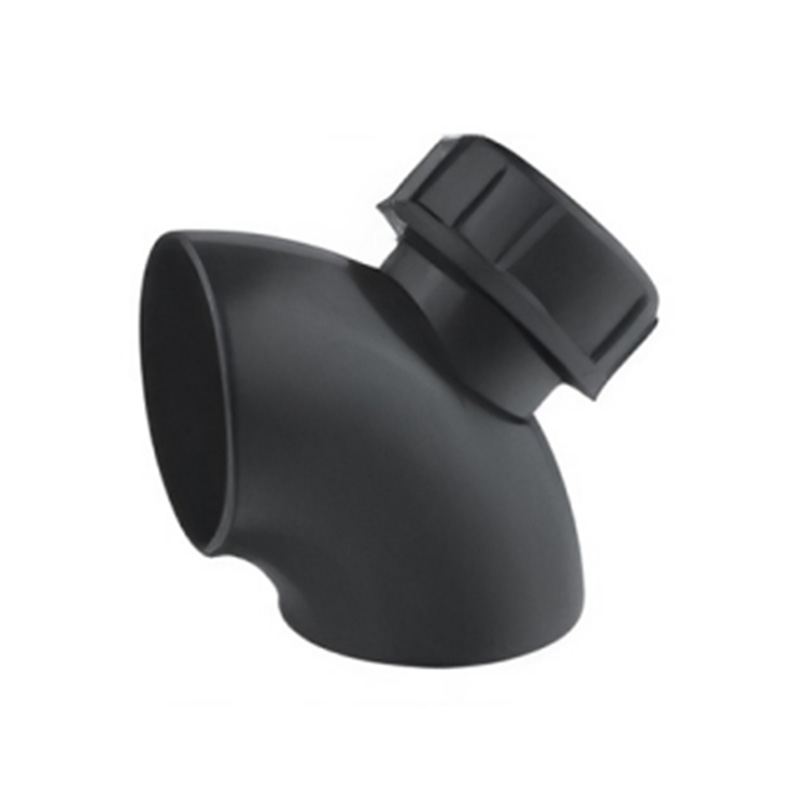
সাইফন ড্রেনেজ ফিটিং, যা আমাদের ডেডিকেটেড প্রোডাক্ট লাইন, সুনির্দিষ্ট আকারের রিডুসার, অফসেট এবং চাপ-আঁটসাঁট জয়েন্টগুলির উপর নির্ভর করে। বিল্ডিং পরিষেবাগুলিতে এইচডিপিই ফিটিংগুলি প্রায়শই সকেট ফিউশন বা ইলেক্ট্রোফিউশন দিয়ে ঢালাই করা হয় কারণ এই পদ্ধতিগুলি গরম কাজ ছাড়াই বিদ্যমান কাঠামোর কাছে ইনস্টলেশনের অনুমতি দেয়।
শিল্প প্রক্রিয়াকরণ
রাসায়নিক এবং খনির পাইপলাইনগুলি সর্বোচ্চ উপাদান মানের দাবি করে: SDR11 সহ PE100 হল সাধারণ বেসলাইন৷ বাট ফিউশন প্রায় বাধ্যতামূলক কারণ এটি সবচেয়ে মসৃণ অভ্যন্তরীণ বোর এবং সর্বোচ্চ জয়েন্ট শক্তি তৈরি করে, চাপ হ্রাস এবং ফুটো ঝুঁকি হ্রাস করে।
গ্যাস বিতরণ
গ্যাস লাইনের জন্য PE80 বা PE100 কালো পাইপ যার হলুদ স্ট্রাইপ বা সম্পূর্ণ হলুদ পাইপ প্রয়োজন। ইলেক্ট্রোফিউশন ফিটিংগুলি ব্যাপকভাবে ব্যবহৃত হয় কারণ ঢালাই প্রক্রিয়ার পরামিতিগুলি সহজেই লগ করা হয় এবং প্রত্যয়িত হয়। প্রতিটি ফিটিং - তারিখ, ব্যাচ, মেশিন এবং ওয়েল্ডার আইডি - এর সন্ধানযোগ্যতা অনেক দেশে নিয়ন্ত্রক কাঠামোর অংশ।
এইচডিপিই পাইপ ফিটিং অর্ডার করার জন্য প্রস্তুতকারকের চেকলিস্ট
আপনি যখন একটি কারখানায় একটি তদন্ত পাঠান, তখন একটি স্পষ্ট স্পেসিফিকেশন থেকে সেরা প্রতিক্রিয়া আসে। কিছুই অস্পষ্ট নয় তা নিশ্চিত করতে এই চেকলিস্টটি ব্যবহার করুন।
- পাইপ উপাদান গ্রেড: PE80 বা PE100?
- বাইরের ব্যাস মান: মেট্রিক আইএসও বা আইপিএস ইঞ্চি?
- SDR / চাপ রেটিং: যেমন SDR11 PN16, SDR17 PN10
- সংযোগের ধরন: বাট ফিউশন, ইলেক্ট্রোফিউশন, সকেট ফিউশন, থ্রেডেড, কম্প্রেশন বা ফ্ল্যাঞ্জ
- জ্যামিতি: কনুই ডিগ্রী, সমান বা হ্রাসকারী টি, ঘনকেন্দ্রিক বা উদ্ভট হ্রাসকারী, শেষ ক্যাপ, ইউনিয়ন, অ্যাডাপ্টার
- আইটেম প্রতি পরিমাণ: একটি পরিষ্কার আকার ব্রেক-ডাউন সঙ্গে
- রঙ: কালো, নীল ফিতে সহ কালো, নীল, কমলা বা হলুদ
- সার্টিফিকেশন: ISO 9001, ISO 14001, পণ্য পরীক্ষার রিপোর্ট এবং ব্যাচ সার্টিফিকেট
- প্যাকেজিং এবং চিহ্নিতকরণ: শক্ত কাগজ, তৃণশয্যা, প্রতিটি ফিটিং উপর মুদ্রিত পদবী
দুই দশকেরও বেশি এক্সট্রুশন এবং ইনজেকশন ছাঁচনির্মাণের অভিজ্ঞতা সহ একজন প্রস্তুতকারক হিসাবে, আমরা শুধুমাত্র সস্তার উদ্ধৃতি অনুসন্ধানের বিরুদ্ধে সুপারিশ করি। মাত্রিক সামঞ্জস্য — পাইপ এবং ফিটিং সকেট উভয়েরই বাইরের ব্যাস সহনশীলতা — শুধুমাত্র প্যালেটের উপর থেকে একটি নমুনার উপর নয়, সম্পূর্ণ উৎপাদন চলাকালীন জয়েন্টটি সঠিকভাবে ফিউজ হবে কিনা তা নির্ধারণ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
HDPE পাইপ ফিটিং বিভিন্ন ধরনের কি কি?
এইচডিপিই পাইপ ফিটিং দুটি উপায়ে গোষ্ঠীভুক্ত করা হয়। সংযোগ পদ্ধতি দ্বারা: বাট ফিউশন, ইলেক্ট্রোফিউশন, সকেট ফিউশন, থ্রেডেড, কম্প্রেশন এবং ফ্ল্যাঞ্জড। জ্যামিতি অনুসারে: কনুই, টিজ, রিডুসার, এন্ড ক্যাপ, ফ্ল্যাঞ্জ অ্যাডাপ্টার, ইউনিয়ন এবং অ্যাডাপ্টার। প্রতিটি প্রকার একটি নির্দিষ্ট ইনস্টলেশন শর্ত এবং চাপের প্রয়োজনীয়তা পরিবেশন করে।
আমি কিভাবে জানি যে কোন HDPE ফিটিং সংযোগ পদ্ধতি ব্যবহার করতে হবে?
কাজের পরিবেশ এবং যৌথ প্রয়োজনীয়তার সাথে পদ্ধতিটি মেলে। দীর্ঘ কবর দেওয়া পাইপলাইনের জন্য, বাট ফিউশন ব্যবহার করুন। টাইট ট্রেঞ্চে বা মেরামতের জন্য, ইলেক্ট্রোফিউশন ব্যবহার করুন। ছোট-বোরের শিল্প লাইনের জন্য, সকেট ফিউশন দ্রুত এবং নির্ভরযোগ্য। ধাতব সরঞ্জামে স্থানান্তরের জন্য থ্রেডেড ফিটিং ব্যবহার করুন, কম্প্রেশন ফিটিং যেখানে জয়েন্টগুলি অবশ্যই ভেঙে দিতে হবে এবং ভালভ এবং পাম্পে ফ্ল্যাঞ্জ অ্যাডাপ্টার ব্যবহার করুন৷
এইচডিপিই ফিটিংস কি পিভিসি বা ধাতব পাইপের সাথে সংযুক্ত করা যেতে পারে?
হ্যাঁ, কিন্তু শুধুমাত্র ট্রানজিশন ফিটিং এর মাধ্যমে। থ্রেডেড অ্যাডাপ্টার, ফ্ল্যাঞ্জড অ্যাডাপ্টার এবং কম্প্রেশন ফিটিং হল এইচডিপিই থেকে পিভিসি, স্টিল বা নমনীয় লোহার সাথে যুক্ত হওয়ার নিরাপদ উপায়। পিভিসি থেকে আঠালো বা দ্রাবক-ঢালাই এইচডিপিই করবেন না; উপকরণ এবং নিরাময় আচরণ বেমানান.
SDR11 এবং SDR17 ফিটিং এর মধ্যে পার্থক্য কি?
SDR11 ফিটিংগুলির একটি মোটা প্রাচীর থাকে এবং উচ্চ চাপের জন্য রেট করা হয় — সাধারণত PN16। SDR17 ফিটিংস প্রায় PN10 এর জন্য রেট করা হয়েছে। উভয়ই একই এইচডিপিই উপাদান থেকে তৈরি, তবে এসডিআর শ্রেণী অবশ্যই একই লাইনের পাইপ শ্রেণীর সাথে মিলিত হতে হবে, কারণ একটি অমিল মিলিত জয়েন্টে স্ট্রেস বিতরণকে পরিবর্তন করে।
ইলেক্ট্রোফিউশন ফিটিং কি বাট ফিউশন ফিটিংগুলির চেয়ে শক্তিশালী?
উভয় পদ্ধতি, সঠিকভাবে সঞ্চালিত হলে, একটি জয়েন্ট তৈরি করে যা অন্তত পাইপের মতো শক্তিশালী। পার্থক্যটি ব্যবহারিক, শক্তির একটি নয়। বড় ব্যাসের পাইপের সোজা রানের জন্য বাট ফিউশন সবচেয়ে লাভজনক; ইলেক্ট্রোফিউশন বেশি ব্যবহারিক যখন আপনি একটি শাখা বা মেরামত করছেন যেখানে একটি বাট ফিউশন মেশিন স্থাপন করা যাবে না।
এইচডিপিই পাইপ ফিটিং কতক্ষণ স্থায়ী হয়?
এইচডিপিই পাইপ ফিটিংগুলির পরিষেবা জীবন সাধারণত 50 বছর বা তার বেশি হিসাবে বলা হয় যখন সিস্টেমটি তার রেট করা চাপ এবং তাপমাত্রার মধ্যে কাজ করে। ফিটিং উপাদান, ফিউশন জয়েন্টের গুণমান এবং অপারেটিং স্ট্রেস একসাথে প্রকৃত জীবন নির্ধারণ করে। অনিয়ন্ত্রিত থ্রেডেড ফিটিং, তুলনা করে, একটি সংক্ষিপ্ত প্রত্যাশিত পরিষেবা জীবন থাকে এবং অ্যাক্সেস বা রক্ষণাবেক্ষণ পয়েন্টগুলির জন্য সবচেয়ে ভাল ব্যবহার করা হয়।
একটি উচ্চ-চাপ জলের লাইনে একটি থ্রেডেড HDPE ফিটিং ব্যবহার করা যেতে পারে?
থ্রেডেড এইচডিপিই ফিটিংস ফিউজড জয়েন্টগুলির তুলনায় কম চাপের রেটিং আছে। এগুলি ভালভ এবং মিটারে ট্রানজিশন সংযোগের জন্য সর্বোত্তম ব্যবহার করা হয়, যেখানে পরিষেবার চাপ ফিটিং প্রস্তুতকারকের দ্বারা বর্ণিত রেটিং এর নীচে থাকে। উচ্চ-চাপের প্রধানগুলির জন্য, একটি থ্রেডযুক্ত সংযোগের পরিবর্তে একটি ফ্ল্যাঞ্জ অ্যাডাপ্টার এবং একটি ফ্ল্যাঞ্জযুক্ত ভালভ ব্যবহার করুন৷
একটি নতুন এইচডিপিই পাইপিং প্রকল্প কোথায় শুরু করবেন
এইচডিপিই পাইপ ফিটিংসের সঠিক পদ্ধতি হল একটি ক্যাটালগ মুখস্থ করা নয় বরং প্রতিটি অবস্থানের জন্য ইনস্টলেশনের অবস্থা, চাপের রেটিং এবং যৌথ প্রয়োজনীয়তা বোঝা। পাইপ স্পেসিফিকেশন ঠিক করে শুরু করুন — উপাদান গ্রেড, SDR ক্লাস এবং বাইরের ব্যাস। তারপর সংযোগের ধরণে যান, তারপর জ্যামিতিতে যান, তারপরে উপকরণের লাইন-বাই-লাইন বিল তৈরি করুন।
প্রকৌশলী এবং ক্রয়কারী পেশাদারদের জন্য যারা ট্রেডিং কোম্পানির পরিবর্তে একটি কারখানার সাথে সরাসরি কাজ করতে পছন্দ করেন, সুবিধা হল ধারাবাহিকতা: একই উপাদান কারণ একটি একক কাঁচামাল ব্যাচ, নিয়ন্ত্রিত ইনজেকশন প্রক্রিয়া, একটি স্পষ্ট ইনকামিং পরিদর্শন মান এবং একটি একক বিক্রয়োত্তর প্রযুক্তিগত যোগাযোগ।
প্রকল্পটি হাজার হাজার খামার সংযোগ জুড়ে কম্প্রেশন ফিটিং ব্যবহার করে একটি গ্রামীণ জলের নেটওয়ার্ক, বাট-ফিউজড রিডুসার সহ একটি পৌরসভা DN800 পাইপলাইন, বা একটি অফশোর অ্যাকুয়াকালচার ইনস্টলেশন যা জারা-মুক্ত পাইপ ফ্রেম এবং বন্ধনীর প্রয়োজন, এই নির্দেশিকায় শ্রেণীবিন্যাস পদ্ধতি একই থাকে। বিভাগগুলি সঠিকভাবে পান, সীমানা শর্তগুলি সংজ্ঞায়িত করুন এবং পণ্য নির্বাচন স্বাভাবিকভাবেই অনুসরণ করে৷৷
যোগাযোগ রাখুন
আমাদের সম্পর্কে
Zhejiang Fengfeng Pipe Industry Co., Ltd. দক্ষ একক স্ক্রু ইনজেকশন ব্যবহার করে উচ্চ জন্য ছাঁচনির্মাণ মেশিন উত্পাদনশীলতা এবং কম শক্তি ব্যবহার।
পণ্য লিঙ্ক
যোগাযোগ
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

নং 21, মার্কেট রোড, দিয়াঙ্কু টাউন, ঝুজি সিটি, শাওক্সিং সিটি, ঝেজিয়াং প্রদেশ, চীন